A szíjazás két kritikus lépése
Rakomány rögzítése a A PP heveder (polipropilén heveder) két kritikus lépést foglal magában: a feszítést és a tömítést. Mindkettőt megfelelően kell végrehajtani, hogy a heveder elláthassa funkcióját. Túl kicsi a feszültség és a terhelés eltolódik. Túl nagy a feszesség, és a szíj eltörik vagy a kartondobozok megsérülnek. A gyenge tömítés feszültség hatására meghibásodik. Bármelyik lépést rosszul követi el, és a terhelés biztonsága veszélybe kerül.
A Jushuo Packagingnél helyszíni adataink azt mutatják, hogy a feszítés és a tömítés meghibásodása az ügyfelek által jelentett pántokkal kapcsolatos terhelési hibák jelentős százalékát teszi ki. A megfelelő feszítési és tömítési technikák megértése segít a kezelőknek megbízható, egyenletes eredmények elérésében.
1. Feszítési alapok
1.1 Mi a megfelelő feszültség?
Az optimális feszültség az a legalacsonyabb szint, amely stabilan tartja a rakományt a teljes út során. Iparági szakértők szerint csak annyi feszültséget kell kifejteni, hogy a kartondobozokat összenyomják anélkül, hogy összenyomnák őket, biztonságos és stabil rakományt hozva létre zúzódás nélkül.
Szabványos kartondobozok esetén a feszítésnek egyenletesnek kell lennie az összes heveder között. A változó feszültségszintek gyakran egyenetlen terheléseloszláshoz vezetnek, aminek következtében egyes kartondobozok nagyobb nyomást viselnek el, mint mások.
1.2 A feszültséget befolyásoló tényezők
Számos tényező befolyásolja a megfelelő feszültség beállítást:
Rakomány súlya: A nagyobb terhek nagyobb feszültséget igényelnek
Karton szilárdság: A törékeny vagy könnyű kartondobozok kisebb feszültséget igényelnek
Szíjszélesség: A szélesebb pántok nagyobb területeken osztják el a feszültséget
Szíjvastagság: A vastagabb hevederek nagyobb feszültséget is bírnak
Kezelési feltételek: A hosszabb szállítási távolságok nagyobb feszültséget igényelhetnek
A Jushuo Packaging mérnöki csapata azt javasolja, hogy a teljes gyártás előtt teszteljék a feszültségbeállításokat a mintaterheléseken, hogy meghatározzák az optimális feszültséget az adott alkalmazáshoz.
1.3 Feszítési módszerek
A különböző típusú berendezések különböző feszítési módszereket alkalmaznak:
| Berendezéstípus |
feszítési módszer |
Tipikus alkalmazás |
| Kézi feszítők |
Kézi feszítés |
Kis mennyiség, terephasználat |
| Félautomata |
Motoros feszítés |
Közepes kötetek |
| Teljesen automata |
Integrált feszítés |
Nagy volumenű gyártás |
1.4 Gyakori feszítési hibák
| Hiba |
Következmény |
| Túlfeszítés |
Karton sérülés, szíjtörés |
| Alulfeszítés |
Terhelés eltolódása, termékkárosodás |
| Inkonzisztens feszültség |
Egyenetlen terheléseloszlás |
| Nincs feszültség ellenőrzés |
Ismeretlen feszültségszintek |
2. A tömítés alapjai
2.1 Hőszigetelés
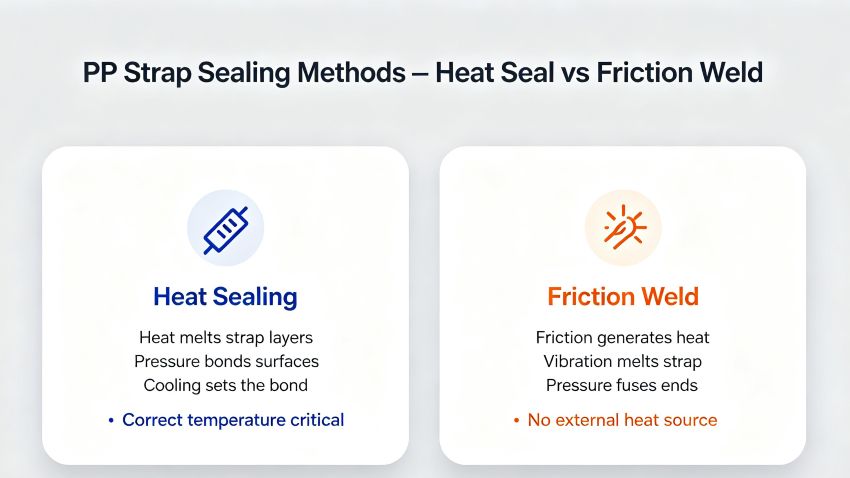
A hőszigetelés a PP hevederek leggyakoribb tömítési módja. A berendezésgyártók szerint a hőhegesztés erős kötést hoz létre azáltal, hogy a heveder felületi rétegeit hő és nyomás hatására megolvasztja.
Hogyan működik a hőszigetelés:
A fűtőelem felmelegíti az átfedő hevederrétegeket
Nyomás köti össze az olvadt felületeket
A hűtési időszak lehetővé teszi a kötés megkötését
Főbb szempontok:
Helyes hőmérséklet-beállítás (túl meleg = átégett; túl hideg = gyenge tömítés)
Megfelelő nyomás (biztosítja a rétegek közötti érintkezést)
Elegendő hűtési idő (lehetővé teszi a kötés kialakulását)
2.2 Dörzshegesztés
A dörzshegesztés egy másik tömítési módszer. A gép specifikációi szerint ez a módszer a súrlódásból származó hőt használja fel a heveder rögzítésére.
Hogyan működik a súrlódó hegesztés:
A heveder végeit nyomás alatt tartják össze
A vibráló elem súrlódást és hőt hoz létre
Az olvadás összeköti a szíjvégeket
Előnyök:
2.3 A tömítés erősségének ellenőrzése
A csomagolás minőségi szabványai szerint a tömítés szilárdságát rendszeresen ellenőrizni kell. Főbb módszerek:
Szemrevételezés (ellenőrizze a teljes ragasztást)
Húzásteszt (ellenőrizze, hogy a tömítés feszültség alatt marad)
Tételenkénti mintavétel (a gyártásból származó véletlenszerű pecsétek tesztelése)
A Jushuo Packaging minőségbiztosítása javasolja a tömítés szilárdságának rendszeres ellenőrzését húzóellenőrzővel.
3. Lépésről lépésre történő tömítési és feszítési folyamat
3.1 Kézi pántolás
1. lépés: Adja meg a hevedert
2. lépés: Feszítse meg a hevedert
3. lépés: Zárja le a hevedert
4. lépés: Vágja le és ellenőrizze
3.2 Automatikus pántolás
1. lépés: A terhelés elhelyezése
2. lépés: Automatikus etetés
3. lépés: Automatikus feszítés
4. lépés: Automatikus tömítés
3.3 Lezárás utáni ellenőrzés
A lezárás után a kezelőknek ellenőrizniük kell:
Tömítés megjelenése: Teljes ragasztás hézagok nélkül
Szíj feszessége: Nem túl szoros vagy túl laza
A heveder helyzete: Megfelelően elhelyezve a terhelésen
Rakománybiztonság: Nincs váltás vagy mozgás
4. Berendezések karbantartása a következetes eredmények érdekében
4.1 Rendszeres kalibrálás
A berendezésgyártók szerint a rendszeres kalibrálás biztosítja az állandó feszítési és tömítési minőséget. A Jushuo Packagingnél műszaki támogatásunk magában foglalja a pántoló berendezések kalibrálási útmutatóját.
4.2 Kopó alkatrészek cseréje
A kopott alkatrészek következetlen eredményeket okoznak. Rendszeresen cserélje ki:
Tömítőfejek
Etetőkerekek
Feszültségérzékelők
Vezetőelemek
4.3 Kezelői képzés
A minőségirányítási szabványok szerint a kezelői képzés elengedhetetlen a következetes eredmények eléréséhez. A képzésnek ki kell terjednie:
Összegzés
A PP heveder megfelelő tömítése és megfeszítése elengedhetetlen a rakomány biztonsága és a csomagolás megbízhatósága szempontjából. A megfelelő feszítés – elegendő a rakomány rögzítéséhez a kartondobozok károsodása nélkül – a hatékony pántolás alapja. A tömítés erőssége határozza meg, hogy a heveder megőrzi-e feszességét az utazás során. A hőhegesztés és a súrlódó hegesztés a két elsődleges tömítési módszer, amelyek mindegyike speciális követelményekkel és ellenőrzési eljárásokkal rendelkezik.
A kezelők számára a kulcsfontosságú elvek egyértelműek: alkalmazzon egyenletes feszítést a terhelésnek és a hevedernek megfelelően, rendszeresen ellenőrizze a tömítés szilárdságát, és karbantartsa a berendezést kalibrálással és kopóalkatrészek cseréjével.
A Jushuo Packaging átfogó PP hevederes megoldásokat kínál dokumentált minőségbiztosítással és műszaki támogatással. Gyártási képességeink – 5 PP gyártósor 20 000 tonna éves kapacitással – egyenletes teljesítményt biztosítanak minden megadott méretben. Ügyfeleinket kezelői képzéssel, berendezés kalibrálási útmutatóval és alkalmazásoptimalizálással támogatjuk.
Ha segítségre van szüksége a PP hevederfeszítési és tömítési technikákkal kapcsolatban, vagy kérdése van a legjobb gyakorlatokkal kapcsolatban, kérjük, küldjön egy e-mailt a következő címre: sales@jushuopackaging.com , és professzionális csapatunk személyre szabott támogatást nyújt.
Hivatkozások
Signode Ipari Csoport. 'Szíjfeszítési és tömítési irányelvek.' Signode.com , 2025.
Fromm Packaging. 'PP Strapping Application Guide.' fromm-pack.com , 2025.
ASTM International. 'ASTM D3950 – Szabványos specifikáció hevederekhez, lapos acélokhoz és tömítésekhez.' ASTM.org , 2021.
Nemzetközi Szabványügyi Szervezet. 'ISO 9001:2015 – Minőségirányítási rendszerek – Követelmények.' ISO.org , 2015.
Európai Szabványügyi Bizottság. 'EN 13394:2001 – Csomagolás – Pántolás – A polipropilén pántok előírásai.' CEN.eu , 2001.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu


