Sikring af en last med PP strop (polypropylen strop) involverer to kritiske trin: spænding og forsegling. Begge skal udføres korrekt for at stroppen kan udføre sin funktion. For lidt spænding og belastningen skifter. For meget spænding, og remmen går i stykker, eller kartonerne er beskadigede. En svag forsegling svigter under stress. Går begge trin forkert, og belastningssikkerheden kompromitteres.
Hos Jushuo Packaging viser vores feltdata, at spændings- og tætningsfejl tegner sig for en betydelig procentdel af omsnøringsrelaterede belastningsfejl rapporteret af kunder. Forståelse af korrekt spændings- og tætningsteknikker hjælper operatører med at opnå pålidelige, ensartede resultater.
1. Tensioning Fundamentals
1.1 Hvad er den rigtige spænding?
Den optimale spænding er det laveste niveau, der holder lasten stabil under hele rejsen. Ifølge brancheeksperter skal du påføre lige nok spænding til at holde kartonerne sammen uden at komprimere dem, hvilket skaber sikre og stabile laster uden at knuse.
For standardkartoner skal spændingen være ensartet på tværs af alle stropper. Variable spændingsniveauer fører ofte til ujævn lastfordeling, hvilket får nogle kartoner til at bære mere tryk end andre.
1.2 Faktorer, der påvirker spænding
Flere faktorer påvirker den korrekte spændingsindstilling:
Lastvægt: Tyngre byrder kræver højere spænding
Kartonstyrke: Skrøbelige eller lette kartoner kræver lavere spænding
Stropbredde: Bredere stropper fordeler spændingen over større områder
Stroptykkelse: Tykkere stropper kan klare højere spændinger
Håndteringsforhold: Længere transitafstande kan kræve højere spænding
Jushuo Packagings ingeniørteam anbefaler at teste spændingsindstillinger på prøvebelastninger før fuld produktion for at bestemme den optimale spænding til din specifikke applikation.
1.3 Spændingsmetoder
Forskellige udstyrstyper bruger forskellige spændingsmetoder:
Udstyrstype
Spændingsmetode
Typisk anvendelse
Manuelle strammere
Håndbetjent opspænding
Små mængder, markbrug
Halvautomatisk
Motoriseret opspænding
Mellem volumen
Fuldautomatisk
Integreret opspænding
Højvolumen produktion
1.4 Almindelige spændingsfejl
Fejl
konsekvens
Overspænding
Kartonskade, rembrud
Underspænding
Belastningsforskydning, produktskade
Inkonsekvent spænding
Ujævn belastningsfordeling
Ingen spændingsbekræftelse
Ukendte spændingsniveauer
2. Forsegling Fundamentals
2.1 Varmeforsegling
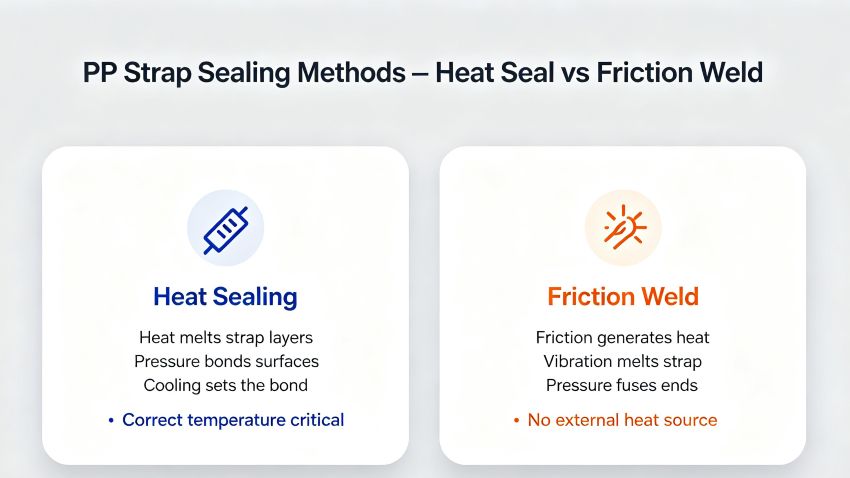
Varmforsegling er den mest almindelige forseglingsmetode til PP-strop. Ifølge udstyrsproducenter skaber varmeforsegling en stærk binding ved at smelte båndets overfladelag under varme og tryk.
Sådan fungerer varmeforsegling:
Varmeelementet opvarmer de overlappende stroplag
Tryk binder de smeltede overflader sammen
Afkølingsperiode tillader vedhæftning at sætte sig
Friktionssvejsning er en anden tætningsmetode. I henhold til maskinspecifikationerne bruger denne metode varme genereret af friktion til at binde remmen.
Sådan fungerer friktionssvejsning:
Strop-ender holdes sammen under pres
Vibrerende element skaber friktion og varme
Smeltning smelter remmens ender sammen
Fordele:
Ingen ekstern varmekilde nødvendig
Hurtige cyklustider
Stærke, ensartede forseglinger
2.3 Verifikation af seglstyrke
I henhold til emballagekvalitetsstandarder skal tætningsstyrken kontrolleres regelmæssigt. Nøglemetoder:
Visuel inspektion (tjek for fuldstændig limning)
Træktest (bekræft tætningen holder under spænding)
Batch prøveudtagning (test tilfældige forseglinger fra produktion)
Jushuo Packagings kvalitetssikring anbefaler regelmæssig verifikation af tætningsstyrke ved hjælp af en træktester.
3. Trin-for-trin tætnings- og spændingsproces
3.1 Manuel omsnøring
Trin 1: Før remmen
Før stroppen rundt om lasten
Indsæt enden i strammeren
Trin 2: Spænd remmen
Påfør spænding ved hjælp af spændeværktøjet
Stop når den ønskede spænding er nået
Trin 3: Forsegl stroppen
Placer forseglingsværktøjet over overlappende stropender
Påfør varme (til varmeforsegling) eller vibration (til friktionssvejsning)
Tillad bindingstid
Trin 4: Klip og inspicér
Klip overskydende rem
Bekræft tætningsstyrken visuelt
3.2 Automatisk omsnøring
Trin 1: Indlæsningsplacering
Placer lasten i omsnøringsmaskinen
Sørg for korrekt justering
Trin 2: Automatisk fodring
Maskinen fører remmen rundt om lasten
Strop-ender mødes i tætningshovedet
Trin 3: Automatisk opspænding
Maskinen anvender forudindstillet spænding
Spændingssensorer verificerer korrekte niveauer
Trin 4: Automatisk tætning
Maskintætninger ved hjælp af varme eller friktion
Forseglingskvaliteten verificeres automatisk
3.3 Inspektion efter forsegling
Efter forsegling skal operatører inspicere:
Forseglingsudseende: Komplet limning uden mellemrum
Remspænding: Ikke for stramt eller for løst
Remposition: Korrekt placeret på belastning
Belastningssikkerhed: Ingen skift eller bevægelse
4. Udstyrsvedligeholdelse for ensartede resultater
4.1 Regelmæssig kalibrering
Ifølge udstyrsproducenter sikrer regelmæssig kalibrering ensartet spænding og tætningskvalitet. Hos Jushuo Packaging omfatter vores tekniske support kalibreringsvejledning til omsnøringsudstyr.
I henhold til kvalitetsstyringsstandarder er operatørtræning afgørende for ensartede resultater. Uddannelsen skal dække:
Drift af udstyr
Spændingsindstillinger
Verifikation af seglkvalitet
Fejlfinding
Oversigt
Korrekt forsegling og spænding af en PP-strop er afgørende for lastsikkerhed og emballagepålidelighed. Korrekt spænding – nok til at sikre lasten uden at beskadige kartoner – er grundlaget for effektiv omsnøring. Forseglingsstyrken afgør, om remmen bevarer sin spænding under hele rejsen. Varmeforsegling og friktionssvejsning er de to primære forseglingsmetoder, hver med specifikke krav og verifikationsprocedurer.
For operatører er nøgleprincipperne ligetil: Anvend en konsekvent spænding, der passer til belastningen og remmen, kontroller forseglingsstyrken regelmæssigt, og vedligehold udstyr gennem kalibrering og udskiftning af sliddele.
Jushuo Packaging tilbyder omfattende PP-stropløsninger med dokumenteret kvalitetssikring og teknisk support. Vores produktionskapacitet – 5 PP-produktionslinjer med 20.000 tons årlig kapacitet – sikrer ensartet ydeevne på tværs af alle specificerede dimensioner. Vi støtter kunder gennem operatørtræning, udstyrskalibreringsvejledning og applikationsoptimering.
Hvis du har brug for hjælp til PP-stropspænding og tætningsteknikker eller har spørgsmål om bedste praksis, så send venligst en e-mail til sales@jushuopackaging.com , og vores professionelle team vil yde en-til-en support.
Referencer
Signode Industrigruppe. 'Retningslinjer for spænding og tætning.' Signode.com , 2025.
Kort: PET-strop med glat overflade, almindeligvis kendt som plaststål-strop, er i øjeblikket en ny type miljøvenligt emballagemateriale, der bruges over hele verden til at erstatte stål- og PP-strop. ● Stærk trækstyrke, lav forlængelse, stærk varmebestandighed ● God fleksibilitet, æstetisk og rustfri ● Bredde (mm): 9-25 ● Tykkelse (mm): 0,4-1,25 ● Brudkraft (kg): 160-1360 ● Farve, logo, trykte tegn tilpasset accept ● Anvendelse: Bomuld, træ, elektronik, mursten, keramik, byggematerialer...
Kort: PET-strop med glat overflade, almindeligvis kendt som plaststål-strop, er i øjeblikket en ny type miljøvenligt emballagemateriale, der bruges over hele verden til at erstatte stål- og PP-strop. ● Stærk trækstyrke, lav forlængelse, stærk varmebestandighed ● God fleksibilitet, æstetisk og rustfri ● Bredde (mm): 9-25 ● Tykkelse (mm): 0,4-1,25 ● Brudkraft (kg): 160-1360 ● Farve, logo, trykte tegn tilpasset accept ● Anvendelse: Bomuld, træ, elektronik, mursten, keramik, byggematerialer...
Kort: Pålidelig som producent og leverandør tilbyder Jushuo Packaging en højstyrke PP-rem bygget til krævende applikationer med: ● Overlegen trækkraft til tunge belastninger; ● Sikker vedhæftning for fugeintegritet; ● Konsekvent, pålidelig kvalitet; ● Robust præstation under stress.
Jushuo Packaging er en OEM-producent af højtydende PP- og PET-stropper, leverer nul-defekt kvalitet,
30-50
% omkostningsbesparelser i forhold til stål, levering til tiden. Innovation til globale industrier med
10+ års ekspertise.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu