PP ストラップを適切にシールして張る方法は?
ビュー: 0 著者: サイト編集者 公開時刻: 2026-03-26 起源: サイト
お問い合わせ
ストラップの 2 つの重要なステップ
荷重を固定する PP ストラップ (ポリプロピレン ストラップ) には、張力とシールという 2 つの重要な手順が含まれます。ストラップがその機能を発揮するには、両方を正しく実行する必要があります。張力が弱すぎると荷重が移動します。張力が強すぎると、ストラップが切れたり、カートンが損傷したりします。シールが弱いとストレスがかかると機能が失われます。どちらかの手順を間違えると、負荷のセキュリティが損なわれます。
によると、お客様から報告されたストラップ関連の荷重障害のかなりの割合を張力とシールの障害が占めています。 Jushuo Packaging の現場データ適切な張力とシールの技術を理解することは、オペレーターが信頼性の高い一貫した結果を達成するのに役立ちます。
1. テンションの基礎
1.1 適切なテンションとは?
最適な張力は、走行全体を通して荷物を安定に保つ最低レベルです。業界の専門家によると、カートンを圧縮せずに保持するのに十分な張力を適用し、押しつぶされることなく安全で安定した荷物を作成します。
標準的なカートンの場合、張力はすべてのストラップにわたって一貫している必要があります。張力レベルが変動すると、荷重の分散が不均一になることが多く、一部のカートンが他のカートンよりも大きな圧力に耐えることになります。
1.2 張力に影響を与える要因
いくつかの要因が正しい張力設定に影響します。
負荷重量: 負荷が重いほど、より高い張力が必要になります
カートンの強度: 壊れやすいカートンまたは軽いカートンには、より低い張力が必要です
ストラップ幅: 幅広のストラップにより、張力がより広い領域に分散されます。
ストラップの厚さ: ストラップが厚いほど、より高い張力に耐えることができます。
取り扱い条件: 輸送距離が長い場合は、より高い張力が必要になる場合があります
Jushuo Packaging のエンジニアリング チームは、特定の用途に最適な張力を決定するために、完全生産の前にサンプル負荷で張力設定をテストすることをお勧めします。
1.3 緊張方法
機器の種類に応じて、異なる張力方法が使用されます。
| 装置の種類 |
張力方法 |
一般的な用途 |
| 手動テンショナー |
手動テンション調整 |
少量、現場での使用 |
| 半自動 |
電動テンション調整 |
中量 |
| 全自動 |
統合された張力調整 |
大量生産 |
1.4 張力のよくある間違い
| 間違いの |
結果 |
| 過度の緊張 |
カートンダメージ、ストラップ破損 |
| テンション不足 |
荷重のずれ、製品の損傷 |
| 一貫性のない緊張 |
不均一な負荷分散 |
| 張力検証なし |
未知の緊張レベル |
2. シーリングの基礎
2.1 ヒートシール
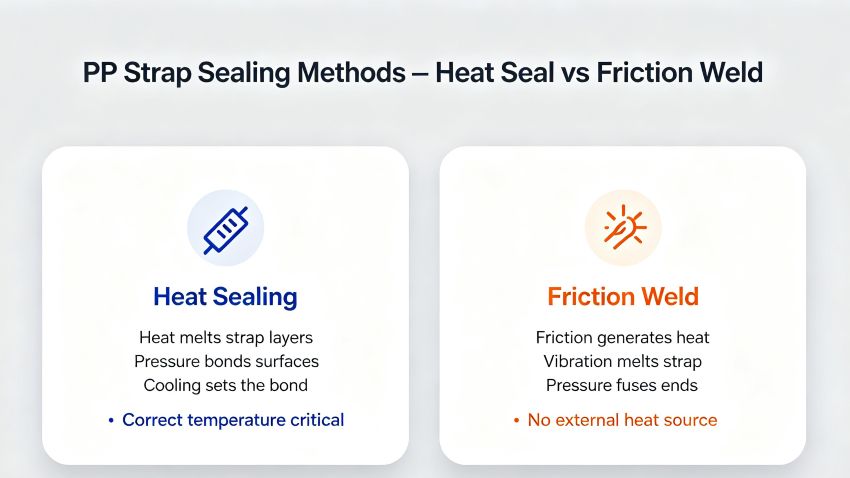
ヒートシール はPPストラップの最も一般的なシール方法です。機器メーカーによると、ヒートシールは熱と圧力の下でストラップの表面層を溶かすことで強力な接着を実現します。
ヒートシールの仕組み:
発熱体が重なっているストラップ層を加熱します
溶けた表面を圧力で接着します
冷却期間により接着が固まります
主な考慮事項:
2.2 摩擦圧接
摩擦圧接もシール方法の 1 つです。機械の仕様に従い、摩擦によって発生する熱を利用してストラップを接着する方法です。
摩擦溶接の仕組み:
ストラップの端は圧力をかけられて固定されます
振動要素により摩擦と熱が発生します
ストラップの端が溶けて融合します
利点:
外部熱源は不要
速いサイクル時間
強力で一貫したシール
2.3 シール強度の検証
包装品質基準によれば、シール強度を定期的に検証する必要があります。主な方法:
Jushuo Packaging の品質保証では、プルテスターを使用した定期的なシール強度検証を推奨しています。
3. 段階的なシールと張力のプロセス
3.1 手動ストラップ
ステップ 1: ストラップを送ります
ストラップを荷物に巻き付けます
端をテンショナーに差し込みます
ステップ 2: ストラップを張る
テンションツールを使用してテンションを加えます
希望の張力に達したら停止します
ステップ 3: ストラップを密閉する
ステップ 4: 切断して検査する
余分なストラップをカットします
シール強度を目視で確認
3.2 自動ストラップ
ステップ 1: 荷重の配置
結束機内に荷物を配置します
適切な位置合わせを確保する
ステップ 2: 自動給紙
機械が荷物の周りにストラップを送ります
ストラップの端がシーリングヘッドに収まります
ステップ 3: 自動テンション調整
機械は事前に設定された張力を適用します
張力センサーが正しいレベルを検証
ステップ 4: 自動シール
熱や摩擦を利用した機械シール
シールの品質を自動的に検証
3.3 封止後の検査
密封後、オペレーターは以下を検査する必要があります。
シール外観:隙間なく完全に接着
ストラップの張り具合:きつすぎず、緩すぎず
ストラップの位置: 荷物上の適切な位置
荷物の安全性: 移動や移動は禁止
4. 一貫した結果を実現するための機器のメンテナンス
4.1 定期的な校正
機器メーカーによると、定期的な校正により、一貫した張力とシール品質が保証されます。 Jushuo Packaging の技術サポートには、結束装置の校正ガイダンスが含まれます。
4.2 摩耗部品の交換
コンポーネントが摩耗すると、結果が不一致になります。定期的に交換してください:
シーリングヘッド
送り輪
張力センサー
ガイドコンポーネント
4.3 オペレーターのトレーニング
品質管理基準によれば、一貫した結果を得るにはオペレーターのトレーニングが不可欠です。トレーニングでは次の内容をカバーする必要があります。
設備の操作
テンション設定
シール品質の検証
トラブルシューティング
まとめ
PP ストラップを適切に密封し、張力をかけることは、荷物の安全性と梱包の信頼性を確保するために不可欠です。カートンを損傷することなく荷物を固定するのに十分な正しい張力は、効果的な結束の基礎です。シールの強度によって、ストラップが走行中に張力を維持できるかどうかが決まります。ヒート シールと摩擦圧接は 2 つの主要なシール方法であり、それぞれに特定の要件と検証手順があります。
オペレーターにとって重要な原則は単純です。負荷とストラップに適切な一貫した張力を適用し、シール強度を定期的に検証し、校正と摩耗部品の交換を通じて機器を保守します。
Jushuo Packaging は、 文書化された品質保証と技術サポートを備えた包括的な PP ストラップ ソリューションを提供します。当社の製造能力 (年間生産能力 20,000 トンの 5 つの PP 生産ライン) は、指定されたすべての寸法にわたって一貫したパフォーマンスを保証します。当社は、オペレーターのトレーニング、機器の校正ガイダンス、アプリケーションの最適化を通じてクライアントをサポートします。
PP ストラップの張りとシールのテクニックについてサポートが必要な場合、またはベスト プラクティスについて質問がある場合は、次の宛先に電子メールを送信してください。 sales@jushuopackaging.com 、当社の専門チームがマンツーマンでサポートを提供します。
参考文献
シグノード工業グループ。 「ストラップの張力とシールのガイドライン」。 Signode.com 、2025 年。
フロムパッケージング。 『PP結束施工ガイド』 fromm-pack.com 、2025。
ASTMインターナショナル。 「ASTM D3950 – ストラップ、平鋼およびシールの標準仕様」。 ASTM.org 、2021。
国際標準化機構。 「ISO 9001:2015 – 品質マネジメントシステム – 要件」 ISO.org 、2015。
欧州標準化委員会。 「EN 13394:2001 – 梱包 – ストラップ – ポリプロピレンストラップの仕様」。 CEN.eu 、2001年。

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu


