පීපී පටියක් නිසි ලෙස මුද්රා තබා ආතතියට පත් කරන්නේ කෙසේද?
බැලීම්: 0 කර්තෘ: අඩවි සංස්කාරක ප්රකාශන වේලාව: 2026-03-26 මූලාරම්භය: අඩවිය
විමසන්න
පටි තැබීමේ තීරණාත්මක පියවර දෙක
සමඟ බරක් සුරක්ෂිත කිරීම පීපී පටිය (පොලිප්රොපිලීන් පටිය) තීරණාත්මක පියවර දෙකක් ඇතුළත් වේ: ආතතිය සහ මුද්රා තැබීම. පටිය එහි කාර්යය ඉටු කිරීම සඳහා දෙකම නිවැරදිව ඉටු කළ යුතුය. ඉතා කුඩා ආතතිය සහ බර මාරු වේ. අධික ආතතිය සහ පටිය කැඩී යාම හෝ පෙට්ටි වලට හානි වේ. ආතතිය යටතේ දුර්වල මුද්රාවක් අසමත් වේ. එක් පියවරක් වැරදි ලෙස ලබා ගන්න, සහ පැටවීමේ ආරක්ෂාව අවදානමට ලක් වේ.
හිදී Jushuo Packaging , අපගේ ක්ෂේත්ර දත්ත පෙන්නුම් කරන්නේ ආතතිය සහ මුද්රා අසාර්ථක වීම පාරිභෝගිකයින් විසින් වාර්තා කරන ලද පටි ආශ්රිත පැටවුම් අසාර්ථකවීම් වලින් සැලකිය යුතු ප්රතිශතයක් සඳහා වන බවයි. නිසි ආතති සහ මුද්රා තැබීමේ ශිල්පීය ක්රම අවබෝධ කර ගැනීම ක්රියාකරුවන්ට විශ්වාසනීය, ස්ථාවර ප්රතිඵල ලබා ගැනීමට උපකාරී වේ.
1. ආතති මූලික කරුණු
1.1 නිවැරදි ආතතිය යනු කුමක්ද?
ප්රශස්ත ආතතිය යනු මුළු ගමන පුරාම බර ස්ථායීව තබා ගන්නා අවම මට්ටමයි. කර්මාන්තයේ ප්රවීණයන්ට අනුව, පෙට්ටි සම්පීඩනය නොකර එකට තබා ගැනීමට ප්රමාණවත් ආතතියක් යොදන්න, තලා දැමීමකින් තොරව ආරක්ෂිත සහ ස්ථාවර බරක් නිර්මාණය කරන්න.
සම්මත පෙට්ටි සඳහා, ආතතිය සියලු පටි හරහා ස්ථාවර විය යුතුය. විචල්ය ආතති මට්ටම් බොහෝ විට අසමාන බර බෙදා හැරීමට හේතු වන අතර සමහර පෙට්ටි අනෙක් ඒවාට වඩා වැඩි පීඩනයක් ඇති කරයි.
1.2 ආතතියට බලපාන සාධක
නිවැරදි ආතති සැකසුම සඳහා සාධක කිහිපයක් බලපායි:
බර පැටවීම: බර පැටවීම සඳහා වැඩි ආතතියක් අවශ්ය වේ
පෙට්ටි ශක්තිය: බිඳෙන සුළු හෝ සැහැල්ලු පෙට්ටි සඳහා අඩු ආතතියක් අවශ්ය වේ
පටි පළල: පුළුල් පටි විශාල ප්රදේශ පුරා ආතතිය බෙදා හරිනු ලැබේ
පටි ඝණකම: ඝන පටිවලට වැඩි ආතතියක් හැසිරවිය හැක
හැසිරවීමේ කොන්දේසි: දිගු සංක්රමණ දුර සඳහා වැඩි ආතතියක් අවශ්ය විය හැක
Jushuo Packaging's ඉංජිනේරු කණ්ඩායම ඔබේ නිශ්චිත යෙදුම සඳහා ප්රශස්ත ආතතිය තීරණය කිරීම සඳහා සම්පූර්ණ නිෂ්පාදනයට පෙර නියැදි පැටවුම්වල ආතති සැකසුම් පරීක්ෂා කිරීම නිර්දේශ කරයි.
1.3 ආතති ක්රම
විවිධ උපකරණ වර්ග විවිධ ආතති ක්රම භාවිතා කරයි:
| උපකරණ වර්ගය |
ආතති ක්රමය |
සාමාන්ය යෙදුම |
| අතින් ආතති කරන්නන් |
අතින් ක්රියාත්මක වන ආතතිය |
කුඩා වෙළුම්, ක්ෂේත්ර භාවිතය |
| අර්ධ ස්වයංක්රීය |
මෝටර් ආතතිය |
මධ්යම පරිමාවන් |
| සම්පුර්ණයෙන්ම ස්වයංක්රීයයි |
ඒකාබද්ධ ආතතිය |
ඉහළ පරිමාවකින් නිෂ්පාදනය |
1.4 පොදු ආතති වැරදි
| වැරදි |
විපාක |
| අධික ආතතිය |
පෙට්ටි හානි, පටි කැඩීම |
| අඩු ආතතිය |
බඩු මාරු කිරීම, නිෂ්පාදන හානි |
| නොගැලපෙන ආතතිය |
අසමාන බර බෙදා හැරීම |
| ආතතිය තහවුරු කිරීමක් නැත |
නොදන්නා ආතති මට්ටම් |
2. මුද්රා තැබීමේ මූලධර්ම
2.1 තාප මුද්රා තැබීම
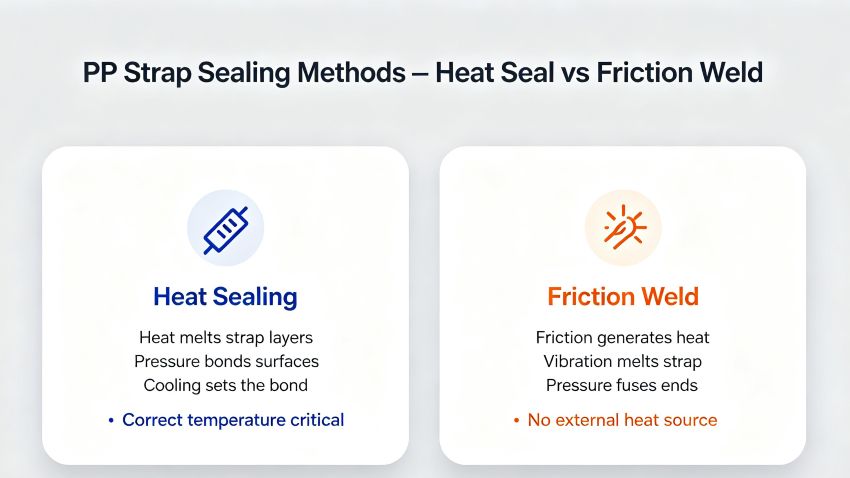
තාප මුද්රා තැබීමයි . පීපී පටිය සඳහා වඩාත් පොදු මුද්රා තැබීමේ ක්රමය උපකරණ නිෂ්පාදකයින්ට අනුව, තාප මුද්රා තැබීම තාපය හා පීඩනය යටතේ පටි මතුපිට ස්ථර උණු කිරීම මගින් ශක්තිමත් බන්ධනයක් නිර්මාණය කරයි.
තාප මුද්රා තැබීම ක්රියා කරන ආකාරය:
තාප මූලද්රව්යය අතිච්ඡාදනය වන පටි ස්ථර උණුසුම් කරයි
පීඩනය උණු කළ පෘෂ්ඨයන් එකට බැඳ තබයි
සිසිලන කාලය බන්ධන සැකසීමට ඉඩ සලසයි
ප්රධාන සලකා බැලීම්:
නිවැරදි උෂ්ණත්ව සැකසුම (ඉතා උණුසුම් = පිළිස්සීම; අධික සීතල = දුර්වල මුද්රාව)
නිසි පීඩනය (ස්ථර අතර සම්බන්ධතා සහතික කරයි)
ප්රමාණවත් සිසිලන කාලය (බන්ධන වර්ධනය වීමට ඉඩ සලසයි)
2.2 ඝර්ෂණ වෑල්ඩින්
ඝර්ෂණ වෑල්ඩින් තවත් මුද්රා තැබීමේ ක්රමයකි. යන්ත්රෝපකරණ පිරිවිතරයන්ට අනුව, මෙම ක්රමය පටිය බැඳීමට ඝර්ෂණය මගින් ජනනය වන තාපය භාවිතා කරයි.
ඝර්ෂණ වෙල්ඩින් ක්රියා කරන ආකාරය:
පටි කෙළවර පීඩනය යටතේ එකට තබා ඇත
කම්පන මූලද්රව්යය ඝර්ෂණය සහ තාපය ඇති කරයි
උණු කිරීම ෆියුස් පටිය එකට අවසන් වේ
වාසි:
2.3 මුද්රා ශක්තිය තහවුරු කිරීම
ඇසුරුම් තත්ත්ව ප්රමිතීන්ට අනුව, මුද්රා ශක්තිය නිතිපතා සත්යාපනය කළ යුතුය. ප්රධාන ක්රම:
දෘශ්ය පරීක්ෂාව (සම්පූර්ණ බන්ධනය සඳහා පරීක්ෂා කරන්න)
අදින්න පරීක්ෂා කිරීම (ආතතිය යටතේ මුද්රා තබා ඇති බව තහවුරු කරන්න)
කණ්ඩායම් නියැදීම (නිෂ්පාදනයෙන් අහඹු මුද්රා පරීක්ෂා කරන්න)
Jushuo Packaging හි තත්ත්ව සහතිකය පුල් පරීක්ෂකයක් භාවිතයෙන් නිතිපතා මුද්රා ශක්තිය තහවුරු කිරීම නිර්දේශ කරයි.
3. පියවරෙන් පියවර මුද්රා තැබීම සහ ආතති ක්රියාවලිය
3.1 අතින් පටි තැබීම
පියවර 1: පටිය පෝෂණය කරන්න
පියවර 2: පටිය ආතතියට පත් කරන්න
පියවර 3: පටිය මුද්රා කරන්න
පියවර 4: කපා පරීක්ෂා කරන්න
3.2 ස්වයංක්රීය පටි තැබීම
පියවර 1: පැටවීම ස්ථානගත කිරීම
පියවර 2: ස්වයංක්රීය පෝෂණය
පියවර 3: ස්වයංක්රීය ආතතිය
පියවර 4: ස්වයංක්රීය මුද්රා තැබීම
3.3 පශ්චාත් මුද්රා පරීක්ෂාව
මුද්රා තැබීමෙන් පසු, ක්රියාකරුවන් විසින් පරීක්ෂා කළ යුතුය:
මුද්රා පෙනුම: හිඩැස් නොමැතිව සම්පූර්ණ බන්ධනය
පටි ආතතිය: ඉතා තද හෝ ලිහිල් නොවේ
පටි පිහිටීම: බර මත නිසි ලෙස ස්ථානගත කර ඇත
පැටවීමේ ආරක්ෂාව: මාරුවීමක් හෝ චලනයක් නොමැත
4. ස්ථාවර ප්රතිඵල සඳහා උපකරණ නඩත්තු කිරීම
4.1 නිතිපතා ක්රමාංකනය
උපකරණ නිෂ්පාදකයින්ට අනුව, නිතිපතා ක්රමාංකනය ස්ථාවර ආතතිය සහ මුද්රා තැබීමේ ගුණාත්මකභාවය සහතික කරයි. Jushuo ඇසුරුම්කරණයේදී, අපගේ තාක්ෂණික සහායට පටි තැබීමේ උපකරණ සඳහා ක්රමාංකන මාර්ගෝපදේශ ඇතුළත් වේ.
4.2 අමතර කොටස් ආදේශ කිරීම
දිරාපත් වූ සංරචක නොගැලපෙන ප්රතිඵල ඇති කරයි. නිතිපතා ප්රතිස්ථාපනය කරන්න:
හිස් මුද්රා තැබීම
පෝෂක රෝද
ආතති සංවේදක
මාර්ගෝපදේශ සංරචක
4.3 ක්රියාකරු පුහුණුව
තත්ත්ව කළමනාකරණ ප්රමිතීන්ට අනුව, ස්ථාවර ප්රතිඵල සඳහා ක්රියාකරු පුහුණුව අත්යවශ්ය වේ. පුහුණුව ආවරණය කළ යුතුය:
උපකරණ ක්රියාත්මක කිරීම
ආතති සැකසුම්
මුද්රා තත්ත්ව සත්යාපනය
දෝෂගවේෂණය
සාරාංශය
පැටවීමේ ආරක්ෂාව සහ ඇසුරුම් විශ්වසනීයත්වය සඳහා PP පටියක් නිසි ලෙස මුද්රා තැබීම සහ ආතතියට පත් කිරීම අත්යවශ්ය වේ. නිවැරදි ආතතිය - පෙට්ටි වලට හානියක් නොවන පරිදි බර සුරක්ෂිත කිරීමට ප්රමාණවත් - ඵලදායී පටි තැබීමේ පදනම වේ. මුද්රා ප්රබලතාවය මගින් එම පටිය ගමන පුරා එහි ආතතිය පවත්වා ගන්නේද යන්න තීරණය කරයි. තාප මුද්රා තැබීම සහ ඝර්ෂණ වෑල්ඩින් යනු ප්රාථමික මුද්රා තැබීමේ ක්රම දෙක වන අතර, එක් එක් විශේෂිත අවශ්යතා සහ සත්යාපන ක්රියා පටිපාටි ඇත.
ක්රියාකරුවන් සඳහා, ප්රධාන මූලධර්ම සරල ය: බර සහ පටිය සඳහා සුදුසු ස්ථාවර ආතතියක් යොදන්න, මුද්රා ශක්තිය නිතිපතා සත්යාපනය කරන්න, සහ ක්රමාංකනය සහ ඇඳුම් කොටස් ප්රතිස්ථාපනය හරහා උපකරණ නඩත්තු කරන්න.
Jushuo Packaging මගින් ලේඛනගත තත්ත්ව සහතිකය සහ තාක්ෂණික සහාය සමඟින් විස්තීර්ණ PP පටි විසඳුම් ඉදිරිපත් කරයි. අපගේ නිෂ්පාදන හැකියාවන් - ටොන් 20,000 වාර්ෂික ධාරිතාවක් සහිත 5 PP නිෂ්පාදන මාර්ග - සියලුම නිශ්චිත මානයන් හරහා ස්ථාවර කාර්ය සාධනයක් සහතික කරයි. අපි ක්රියාකරු පුහුණුව, උපකරණ ක්රමාංකන මාර්ගෝපදේශය සහ යෙදුම් ප්රශස්තකරණය හරහා සේවාදායකයින්ට සහාය වන්නෙමු.
ඔබට PP පටි ආතතිය සහ මුද්රා තැබීමේ ක්රම පිළිබඳ සහාය අවශ්ය නම් හෝ හොඳම භාවිතයන් පිළිබඳ ප්රශ්න තිබේ නම්, කරුණාකර විද්යුත් තැපෑලක් යවන්න sales@jushuopackaging.com , සහ අපගේ වෘත්තීය කණ්ඩායම එකින් එක සහය ලබා දෙනු ඇත.
යොමු කිරීම්
Signode කාර්මික සමූහය. 'ආතතිය පටි දැමීම සහ මුද්රා තැබීමේ මාර්ගෝපදේශ.' Signode.com , 2025.
ඇසුරුම් වලින්. 'PP පටි තැබීමේ යෙදුම් මාර්ගෝපදේශය.' fromm-pack.com , 2025.
ASTM ජාත්යන්තර. 'ASTM D3950 – පටි, පැතලි වානේ සහ මුද්රා සඳහා සම්මත පිරිවිතර.' ASTM.org , 2021.
ප්රමිතිකරණය සඳහා වූ ජාත්යන්තර සංවිධානය. 'ISO 9001:2015 – තත්ත්ව කළමනාකරණ පද්ධති – අවශ්යතා.' ISO.org , 2015.
ප්රමිතිකරණය සඳහා යුරෝපීය කමිටුව. 'EN 13394:2001 – ඇසුරුම් – පටි – පොලිප්රොපිලීන් පටි සඳහා පිරිවිතර.' CEN.eu , 2001.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu


