Asigurarea unei încărcături cu Cureaua PP (curea din polipropilenă) implică două etape critice: tensionarea și etanșarea. Ambele trebuie executate corect pentru ca cureaua sa isi indeplineasca functia. Tensiune prea mică și sarcina se schimbă. Tensiune prea mare și cureaua se rupe sau cutiile sunt deteriorate. O etanșare slabă eșuează sub stres. Greșiți oricare dintre pași și securitatea încărcării este compromisă.
La Jushuo Packaging , datele noastre de teren arată că defecțiunile de tensiune și de etanșare reprezintă un procent semnificativ din defecțiunile de sarcină legate de curele raportate de clienți. Înțelegerea tehnicilor adecvate de tensionare și etanșare ajută operatorii să obțină rezultate fiabile și consistente.
1. Fundamentele tensiunii
1.1 Care este tensiunea corectă?
Tensiunea optimă este cel mai scăzut nivel care menține sarcina stabilă pe toată durata călătoriei. Potrivit experților din industrie, aplicați suficientă tensiune pentru a ține cutiile împreună fără a le comprima, creând încărcături sigure și stabile fără zdrobire.
Pentru cutiile standard, tensiunea ar trebui să fie consecventă pe toate curelele. Nivelurile variabile de tensiune duc adesea la distribuția neuniformă a sarcinii, determinând unele cutii să suporte o presiune mai mare decât altele.
1.2 Factori care afectează tensiunea
Mai mulți factori influențează reglarea corectă a tensiunii:
Greutatea sarcinii: sarcinile mai grele necesită o tensiune mai mare
Rezistența cartonului: Cutiile fragile sau ușoare necesită o tensiune mai mică
Lățimea curelei: curelele mai largi distribuie tensiunea pe zone mai mari
Grosimea curelei: curelele mai groase pot face față unei tensiuni mai mari
Condiții de manipulare: Distanțele de tranzit mai lungi pot necesita o tensiune mai mare
Echipa de ingineri de la Jushuo Packaging recomandă testarea setărilor de tensiune pe încărcăturile de eșantion înainte de producția completă pentru a determina tensiunea optimă pentru aplicația dumneavoastră specifică.
1.3 Metode de tensionare
Diferite tipuri de echipamente folosesc diferite metode de tensionare:
Tip echipament
Metodă de tensionare
Aplicație tipică
Întinzătoare manuale
Tensionare manuală
Volume mici, utilizare pe teren
Semiautomat
Tensionare motorizată
Volume medii
Complet automat
Tensionare integrată
Producție în volum mare
1.4 Greșeli frecvente de tensionare
greșelii
Consecința
Supratensionare
Deteriorări ale cartonului, ruperea curelei
Subtensionare
Deplasarea sarcinii, deteriorarea produsului
Tensiune inconsecventă
Distribuția neuniformă a sarcinii
Fără verificare a tensiunii
Niveluri de tensiune necunoscute
2. Fundamentele de etanșare
2.1 Sigilarea termică
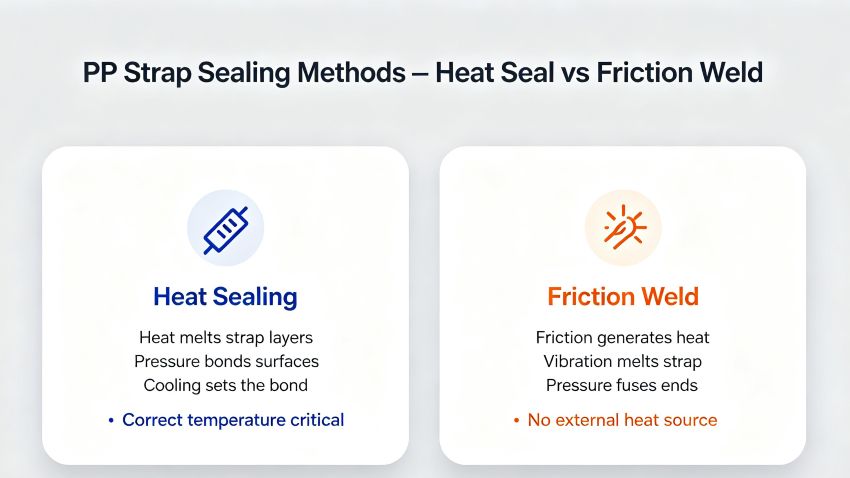
Sigilarea termică este cea mai comună metodă de etanșare pentru cureaua PP. Potrivit producătorilor de echipamente, etanșarea termică creează o legătură puternică prin topirea straturilor de suprafață a curelei sub căldură și presiune.
Cum funcționează etanșarea termică:
Elementul de căldură încălzește straturile de curele suprapuse
Presiunea leagă suprafețele topite între ele
Perioada de răcire permite stabilirea legăturii
Considerații cheie:
Setarea corectă a temperaturii (prea fierbinte = ardere; prea rece = etanșare slabă)
Presiunea adecvată (asigură contactul între straturi)
Timp de răcire suficient (permite dezvoltarea legăturii)
2.2 Sudarea prin frecare
Sudarea prin frecare este o altă metodă de etanșare. Conform specificațiilor utilajului, această metodă utilizează căldura generată de frecare pentru a lega cureaua.
Cum funcționează sudarea prin frecare:
Capetele curelei sunt ținute împreună sub presiune
Elementul vibrator creează frecare și căldură
Topirea îmbină capetele curelei
Avantaje:
Nu este necesară nicio sursă de căldură externă
Timpi de ciclu rapid
Garnituri puternice, consistente
2.3 Verificarea rezistenței etanșării
Conform standardelor de calitate a ambalajului, rezistența etanșării trebuie verificată în mod regulat. Metode cheie:
Inspecție vizuală (verificați lipirea completă)
Testare de tragere (verificați etanșarea se menține sub tensiune)
Eșantionarea lotului (testați sigiliile aleatorii din producție)
Asigurarea calității Jushuo Packaging recomandă verificarea regulată a rezistenței etanșării folosind un tester de tracțiune.
3. Proces de etanșare și tensionare pas cu pas
3.1 Legare manuală
Pasul 1: Alimentați cureaua
Introduceți cureaua în jurul încărcăturii
Introduceți capătul în întinzător
Pasul 2: Tensionați cureaua
Aplicați tensiune folosind instrumentul de tensionare
Opriți-vă când este atinsă tensiunea dorită
Pasul 3: Sigilați cureaua
Poziționați instrumentul de etanșare peste capetele curelei suprapuse
Aplicați căldură (pentru termoetanșare) sau vibrații (pentru sudură prin frecare)
Permiteți timp de lipire
Pasul 4: Tăiați și inspectați
Tăiați cureaua în exces
Verificați vizual rezistența etanșării
3.2 Legare automată
Pasul 1: plasarea încărcăturii
Poziționați sarcina în mașina de legat
Asigurați-vă alinierea corectă
Pasul 2: Hrănire automată
Mașina alimentează cureaua în jurul încărcăturii
Capetele curelei se întâlnesc în capul de etanșare
Pasul 3: Tensionare automată
Mașina aplică o tensiune prestabilită
Senzorii de tensiune verifică nivelurile corecte
Pasul 4: Sigilarea automată
Mașină de etanșare folosind căldură sau frecare
Calitatea sigiliului verificată automat
3.3 Inspecție post-sigilare
După etanșare, operatorii trebuie să inspecteze:
Aspect etanșare: Lipire completă, fără goluri
Tensiunea curelei: Nu prea strâns sau prea slăbit
Poziția curelei: poziționată corect pe sarcină
Securitatea încărcăturii: Fără schimbare sau mișcare
4. Întreținerea echipamentelor pentru rezultate consistente
4.1 Calibrare regulată
Potrivit producătorilor de echipamente, calibrarea regulată asigură o tensiune constantă și o calitate a etanșării. La Jushuo Packaging, asistența noastră tehnică include îndrumări de calibrare pentru echipamentele de curele.
Conform standardelor de management al calității, pregătirea operatorilor este esențială pentru rezultate consistente. Formarea ar trebui să acopere:
Funcționarea echipamentului
Setări de tensiune
Verificarea calității sigiliului
Depanare
Rezumat
Sigilarea și tensionarea corectă a unei curele din PP este esențială pentru securitatea încărcăturii și fiabilitatea ambalajului. Tensiunea corectă – suficientă pentru a asigura încărcătura fără a deteriora cutiile de carton – este baza unei legături eficiente. Rezistența etanșării determină dacă cureaua își menține tensiunea pe tot parcursul călătoriei. Etanșarea termică și sudarea prin frecare sunt cele două metode principale de etanșare, fiecare cu cerințe și proceduri de verificare specifice.
Pentru operatori, principiile cheie sunt simple: aplicați o tensiune constantă adecvată pentru încărcătură și curele, verificați în mod regulat rezistența etanșării și întrețineți echipamentul prin calibrare și înlocuirea pieselor de uzură.
Jushuo Packaging oferă soluții cuprinzătoare de curele din PP, cu asigurare documentată a calității și asistență tehnică. Capacitățile noastre de producție - 5 linii de producție PP cu o capacitate anuală de 20.000 de tone - asigură performanță constantă pe toate dimensiunile specificate. Sprijinăm clienții prin instruirea operatorilor, îndrumarea pentru calibrarea echipamentelor și optimizarea aplicațiilor.
Dacă aveți nevoie de asistență cu tehnicile de tensionare și etanșare a curelei din PP sau aveți întrebări despre cele mai bune practici, vă rugăm să trimiteți un e-mail la sales@jushuopackaging.com , iar echipa noastră profesionistă va oferi asistență individuală.
Referințe
Grupul Industrial Signode. „Instrucțiuni privind tensiunea curelelor și etanșarea.” Signode.com , 2025.
Fromm Packaging. „Ghid de aplicare a curelelor PP.” de la m-pack.com , 2025.
ASTM International. „ASTM D3950 – Specificație standard pentru curele, oțel plat și etanșări.” ASTM.org , 2021.
Organizația Internațională pentru Standardizare. „ISO 9001:2015 – Sisteme de management al calității – cerințe.” ISO.org , 2015.
Comitetul European de Standardizare. 'EN 13394:2001 – Ambalare – Legături – Specificații pentru curele din polipropilenă.' CEN.eu , 2001.
Scurtă: Cureaua PET cu suprafață netedă, cunoscută în mod obișnuit sub numele de curele din oțel din plastic, este în prezent un nou tip de material de ambalare ecologic utilizat în întreaga lume pentru a înlocui curelele din oțel și curelele din PP. ● Rezistență puternică la tracțiune, alungire scăzută, rezistență puternică la căldură ● Bună flexibilitate, plăcut din punct de vedere estetic și fără rugină ● Latime (mm): 9-25 ● Grosime (mm): 0,4-1,25 ● Forta de rupere (kg): 160-1360 ● Culoarea, logo-ul, caracterele imprimate personalizate acceptă ● Aplicație: Bumbac, lemn, electronice, cărămizi, ceramică, materiale de construcție...
Scurtă: Cureaua PET cu suprafață netedă, cunoscută în mod obișnuit sub numele de curele din oțel din plastic, este în prezent un nou tip de material de ambalare ecologic utilizat în întreaga lume pentru a înlocui curelele din oțel și curelele din PP. ● Rezistență puternică la tracțiune, alungire scăzută, rezistență puternică la căldură ● Bună flexibilitate, plăcut din punct de vedere estetic și fără rugină ● Latime (mm): 9-25 ● Grosime (mm): 0,4-1,25 ● Forta de rupere (kg): 160-1360 ● Culoarea, logo-ul, caracterele imprimate personalizate acceptă ● Aplicație: Bumbac, lemn, electronice, cărămizi, ceramică, materiale de construcție...
Pe scurt: Cureaua PP automată oferă performanțe proiectate cu precizie pentru liniile de ambalare solicitante, de mare viteză, oferind: ● Lățimea principală: 5mm, 8mm, 9mm, 12mm; ● Compatibilitate perfectă cu mașini complet-auto importate; ● Rezistență la întindere excepțională; ● Imbinari rezistente si fiabile termoetanse; ● Material usor pentru eficienta optima.
Pe scurt: Cu încredere ca producător și furnizor, Jushuo Packaging oferă o curea din PP de înaltă rezistență, construită pentru aplicații solicitante, oferind: ● Forță de tracțiune superioară pentru sarcini grele; ● Aderenta sigura pentru integritatea articulatiei; ● Calitate consistentă, de încredere; ● Performanță robustă în condiții de stres.
Jushuo Packaging este un producător OEM de curele PP și PET de înaltă performanță, oferă o calitate fără defecte, economii de costuri
de 30-50
% față de oțel, livrare la timp. Inovare pentru industriile globale cu o experiență
de peste 10 ani.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu