உடன் ஒரு சுமையைப் பாதுகாத்தல் பிபி ஸ்ட்ராப் (பாலிப்ரோப்பிலீன் ஸ்ட்ராப்) இரண்டு முக்கியமான படிகளை உள்ளடக்கியது: பதற்றம் மற்றும் சீல். பட்டா அதன் செயல்பாட்டைச் செய்ய இரண்டும் சரியாகச் செய்யப்பட வேண்டும். மிகக் குறைந்த பதற்றம் மற்றும் சுமை மாறுகிறது. அதிக பதற்றம் மற்றும் பட்டா உடைகிறது அல்லது அட்டைப்பெட்டிகள் சேதமடைந்துள்ளன. ஒரு பலவீனமான முத்திரை அழுத்தத்தின் கீழ் தோல்வியடைகிறது. ஏதேனும் ஒரு படி தவறாகப் பெறுங்கள், மற்றும் சுமை பாதுகாப்பு சமரசம் செய்யப்படுகிறது.
, Jushuo பேக்கேஜிங்கில் வாடிக்கையாளர்களால் புகாரளிக்கப்பட்ட ஸ்ட்ராப்பிங் தொடர்பான சுமை தோல்விகளில் கணிசமான சதவீதத்திற்கு டென்ஷன் மற்றும் சீல் தோல்விகள் காரணம் என்று எங்கள் களத் தரவு காட்டுகிறது. சரியான பதற்றம் மற்றும் சீல் நுட்பங்களைப் புரிந்துகொள்வது, ஆபரேட்டர்கள் நம்பகமான, நிலையான முடிவுகளை அடைய உதவுகிறது.
1. டென்ஷனிங் ஃபண்டமெண்டல்ஸ்
1.1 சரியான பதற்றம் என்றால் என்ன?
உகந்த பதற்றம் என்பது முழுப் பயணத்திலும் சுமையை நிலையாக வைத்திருக்கும் மிகக் குறைந்த அளவாகும். தொழில் வல்லுநர்களின் கூற்றுப்படி, அட்டைப்பெட்டிகளை சுருக்காமல் ஒன்றாகப் பிடிக்க போதுமான பதற்றத்தைப் பயன்படுத்துங்கள், நசுக்காமல் பாதுகாப்பான மற்றும் நிலையான சுமைகளை உருவாக்குங்கள்.
நிலையான அட்டைப்பெட்டிகளுக்கு, அனைத்து பட்டைகளிலும் பதற்றம் சீராக இருக்க வேண்டும். மாறக்கூடிய பதற்றம் நிலைகள் பெரும்பாலும் சீரற்ற சுமை விநியோகத்திற்கு வழிவகுக்கும், இதனால் சில அட்டைப்பெட்டிகள் மற்றவற்றை விட அதிக அழுத்தத்தைத் தாங்கும்.
1.2 பதற்றத்தை பாதிக்கும் காரணிகள்
பல காரணிகள் சரியான பதற்றம் அமைப்பை பாதிக்கின்றன:
சுமை எடை: அதிக சுமைகளுக்கு அதிக பதற்றம் தேவை
அட்டைப்பெட்டி வலிமை: உடையக்கூடிய அல்லது லேசான அட்டைப்பெட்டிகளுக்கு குறைந்த பதற்றம் தேவைப்படுகிறது
பட்டா அகலம்: பரந்த பட்டைகள் பெரிய பகுதிகளில் பதற்றத்தை விநியோகிக்கின்றன
பட்டா தடிமன்: தடிமனான பட்டைகள் அதிக பதற்றத்தை கையாளும்
கையாளுதல் நிலைமைகள்: நீண்ட போக்குவரத்து தூரங்களுக்கு அதிக பதற்றம் தேவைப்படலாம்
ஜுஷுவோ பேக்கேஜிங்கின் பொறியியல் குழு உங்கள் குறிப்பிட்ட பயன்பாட்டிற்கான உகந்த பதற்றத்தை தீர்மானிக்க முழு உற்பத்திக்கு முன் மாதிரி சுமைகளில் பதற்றம் அமைப்புகளை சோதிக்க பரிந்துரைக்கிறது.
1.3 டென்ஷனிங் முறைகள்
வெவ்வேறு வகையான உபகரணங்கள் வெவ்வேறு பதற்றம் முறைகளைப் பயன்படுத்துகின்றன:
உபகரண வகை
டென்ஷனிங் முறை
வழக்கமான பயன்பாடு
கைமுறை டென்ஷனர்கள்
கையால் இயக்கப்படும் பதற்றம்
சிறிய தொகுதிகள், புல பயன்பாடு
அரை தானியங்கி
மோட்டார் பொருத்தப்பட்ட பதற்றம்
நடுத்தர அளவுகள்
முற்றிலும் தானியங்கி
ஒருங்கிணைந்த பதற்றம்
அதிக அளவு உற்பத்தி
1.4 பொதுவான டென்ஷனிங் தவறுகள்
பிழையின்
விளைவு
அதிக பதற்றம்
அட்டைப்பெட்டி சேதம், பட்டா உடைப்பு
குறைந்த பதற்றம்
சுமை மாற்றம், தயாரிப்பு சேதம்
சீரற்ற பதற்றம்
சீரற்ற சுமை விநியோகம்
பதற்றம் சரிபார்ப்பு இல்லை
அறியப்படாத பதற்ற நிலைகள்
2. சீல் அடிப்படைகள்
2.1 வெப்ப சீல்
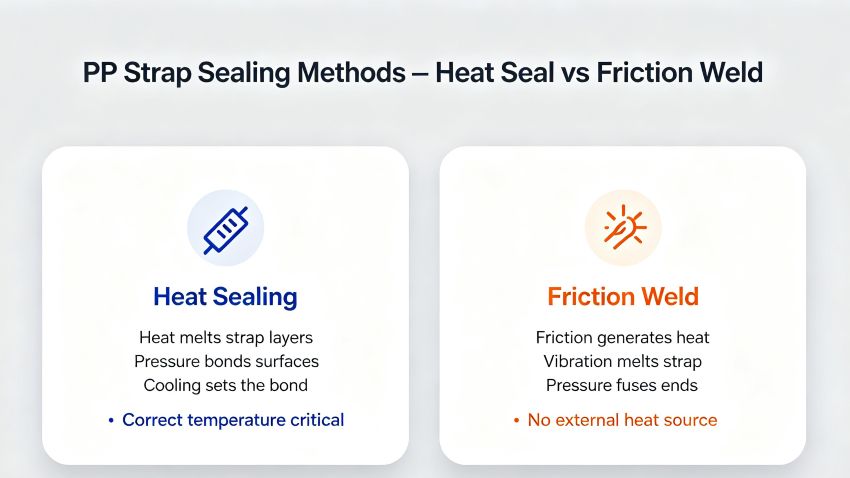
வெப்ப சீல் என்பது பிபி பட்டாவிற்கு மிகவும் பொதுவான சீல் முறையாகும். உபகரண உற்பத்தியாளர்களின் கூற்றுப்படி, வெப்ப சீல் வெப்பம் மற்றும் அழுத்தத்தின் கீழ் பட்டா மேற்பரப்பு அடுக்குகளை உருகுவதன் மூலம் ஒரு வலுவான பிணைப்பை உருவாக்குகிறது.
வெப்ப சீல் எவ்வாறு செயல்படுகிறது:
வெப்ப உறுப்பு ஒன்றுடன் ஒன்று பட்டா அடுக்குகளை வெப்பப்படுத்துகிறது
அழுத்தம் உருகிய மேற்பரப்புகளை ஒன்றாக இணைக்கிறது
குளிரூட்டும் காலம் பிணைப்பை அமைக்க அனுமதிக்கிறது
முக்கிய கருத்துக்கள்:
சரியான வெப்பநிலை அமைப்பு (மிகவும் சூடாக = எரியும்; மிகவும் குளிர் = பலவீனமான முத்திரை)
சரியான அழுத்தம் (அடுக்குகளுக்கு இடையே தொடர்பை உறுதி செய்கிறது)
போதுமான குளிரூட்டும் நேரம் (பிணைப்பை உருவாக்க அனுமதிக்கிறது)
2.2 உராய்வு வெல்டிங்
உராய்வு வெல்டிங் மற்றொரு சீல் முறையாகும். இயந்திர விவரக்குறிப்புகளின்படி, இந்த முறை பட்டையை பிணைக்க உராய்வு மூலம் உருவாக்கப்படும் வெப்பத்தைப் பயன்படுத்துகிறது.
உராய்வு வெல்டிங் எவ்வாறு செயல்படுகிறது:
ஸ்ட்ராப் முனைகள் அழுத்தத்தின் கீழ் ஒன்றாக வைக்கப்படுகின்றன
அதிர்வுறும் உறுப்பு உராய்வு மற்றும் வெப்பத்தை உருவாக்குகிறது
உருகுவது பட்டாவை ஒன்றாக இணைக்கிறது
நன்மைகள்:
வெளிப்புற வெப்ப மூலங்கள் தேவையில்லை
வேகமான சுழற்சி முறை
வலுவான, நிலையான முத்திரைகள்
2.3 முத்திரை வலிமை சரிபார்ப்பு
பேக்கேஜிங் தரத் தரங்களின்படி, சீல் வலிமையை தொடர்ந்து சரிபார்க்க வேண்டும். முக்கிய முறைகள்:
காட்சி ஆய்வு (முழு பிணைப்பைச் சரிபார்க்கவும்)
இழுக்கும் சோதனை (பதற்றத்தின் கீழ் முத்திரை வைத்திருப்பதை சரிபார்க்கவும்)
தொகுதி மாதிரி (உற்பத்தியில் இருந்து சீரற்ற முத்திரைகளை சோதிக்கவும்)
Jushuo பேக்கேஜிங்கின் தர உத்தரவாதம், இழுக்கும் சோதனையாளரைப் பயன்படுத்தி வழக்கமான முத்திரை வலிமை சரிபார்ப்பை பரிந்துரைக்கிறது.
3. படிப்படியான சீல் மற்றும் டென்ஷனிங் செயல்முறை
3.1 கைமுறை ஸ்ட்ராப்பிங்
படி 1: பட்டையை ஊட்டவும்
சுமையைச் சுற்றி பட்டாவை ஊட்டவும்
டென்ஷனரில் முடிவைச் செருகவும்
படி 2: பட்டையை அழுத்தவும்
டென்ஷனிங் கருவியைப் பயன்படுத்தி பதற்றத்தைப் பயன்படுத்துங்கள்
விரும்பிய பதற்றம் அடையும் போது நிறுத்தவும்
படி 3: பட்டையை மூடவும்
சீல் செய்யும் கருவியை ஒன்றுடன் ஒன்று பட்டா முனைகளின் மேல் வைக்கவும்
வெப்பம் (வெப்ப முத்திரைக்கு) அல்லது அதிர்வு (உராய்வு பற்றவைப்புக்கு)
பிணைப்பு நேரத்தை அனுமதிக்கவும்
படி 4: வெட்டு மற்றும் ஆய்வு
அதிகப்படியான பட்டையை வெட்டுங்கள்
முத்திரை வலிமையை பார்வைக்கு சரிபார்க்கவும்
3.2 தானியங்கி ஸ்ட்ராப்பிங்
படி 1: ஏற்றும் இடம்
ஸ்ட்ராப்பிங் இயந்திரத்தில் சுமைகளை வைக்கவும்
சரியான சீரமைப்பு உறுதி
படி 2: தானியங்கு உணவு
இயந்திரம் சுமையைச் சுற்றி பட்டையை ஊட்டுகிறது
பட்டா முனைகள் சீல் செய்யும் தலையில் சந்திக்கின்றன
படி 3: தானியங்கி பதற்றம்
இயந்திரம் முன்-செட் டென்ஷனைப் பயன்படுத்துகிறது
டென்ஷன் சென்சார்கள் சரியான நிலைகளைச் சரிபார்க்கின்றன
படி 4: தானியங்கி சீல்
வெப்பம் அல்லது உராய்வைப் பயன்படுத்தி இயந்திர முத்திரைகள்
சீல் தரம் தானாக சரிபார்க்கப்பட்டது
3.3 பிந்தைய சீல் ஆய்வு
சீல் செய்த பிறகு, ஆபரேட்டர்கள் சரிபார்க்க வேண்டும்:
முத்திரை தோற்றம்: எந்த இடைவெளியும் இல்லாமல் முழுமையான பிணைப்பு
ஸ்ட்ராப் டென்ஷன்: மிகவும் இறுக்கமாக அல்லது மிகவும் தளர்வாக இல்லை
பட்டா நிலை: சுமைகளில் சரியாக நிலைநிறுத்தப்பட்டுள்ளது
சுமை பாதுகாப்பு: மாற்றம் அல்லது இயக்கம் இல்லை
4. நிலையான முடிவுகளுக்கான உபகரணப் பராமரிப்பு
4.1 வழக்கமான அளவுத்திருத்தம்
உபகரண உற்பத்தியாளர்களின் கூற்றுப்படி, வழக்கமான அளவுத்திருத்தம் நிலையான பதற்றம் மற்றும் சீல் தரத்தை உறுதி செய்கிறது. Jushuo பேக்கேஜிங்கில், எங்களின் தொழில்நுட்ப ஆதரவில் ஸ்ட்ராப்பிங் கருவிகளுக்கான அளவுத்திருத்த வழிகாட்டுதல் அடங்கும்.
4.2 அணிய பாகங்கள் மாற்று
தேய்ந்த கூறுகள் சீரற்ற விளைவுகளை ஏற்படுத்துகின்றன. தவறாமல் மாற்றவும்:
சீல் தலைகள்
ஊட்டி சக்கரங்கள்
டென்ஷன் சென்சார்கள்
வழிகாட்டி கூறுகள்
4.3 ஆபரேட்டர் பயிற்சி
தர மேலாண்மை தரநிலைகளின்படி, நிலையான முடிவுகளுக்கு ஆபரேட்டர் பயிற்சி அவசியம். பயிற்சி உள்ளடக்கியதாக இருக்க வேண்டும்:
உபகரண செயல்பாடு
பதற்றம் அமைப்புகள்
முத்திரை தர சரிபார்ப்பு
சரிசெய்தல்
சுருக்கம்
சுமை பாதுகாப்பு மற்றும் பேக்கேஜிங் நம்பகத்தன்மைக்கு PP பட்டையை சரியாக சீல் செய்வது மற்றும் பதற்றம் செய்வது அவசியம். சரியான பதற்றம் - அட்டைப்பெட்டிகளை சேதப்படுத்தாமல் சுமைகளைப் பாதுகாக்க போதுமானது - பயனுள்ள ஸ்ட்ராப்பிங்கின் அடித்தளம். பயணம் முழுவதும் பட்டா அதன் பதற்றத்தை பராமரிக்கிறதா என்பதை முத்திரை வலிமை தீர்மானிக்கிறது. வெப்ப சீல் மற்றும் உராய்வு வெல்டிங் இரண்டு முதன்மை சீல் முறைகள், ஒவ்வொன்றும் குறிப்பிட்ட தேவைகள் மற்றும் சரிபார்ப்பு நடைமுறைகள்.
ஆபரேட்டர்களுக்கு, முக்கிய கொள்கைகள் நேரடியானவை: சுமை மற்றும் பட்டைக்கு ஏற்றவாறு சீரான பதற்றத்தைப் பயன்படுத்துதல், சீல் வலிமையை தவறாமல் சரிபார்த்தல் மற்றும் அளவுத்திருத்தம் மற்றும் உடைகள் பாகங்களை மாற்றுவதன் மூலம் உபகரணங்களைப் பராமரித்தல்.
Jushuo பேக்கேஜிங் ஆவணப்படுத்தப்பட்ட தர உத்தரவாதம் மற்றும் தொழில்நுட்ப ஆதரவுடன் விரிவான PP ஸ்ட்ராப் தீர்வுகளை வழங்குகிறது. எங்கள் உற்பத்தித் திறன்கள்—20,000 டன் ஆண்டுத் திறன் கொண்ட 5 PP உற்பத்திக் கோடுகள்—அனைத்து குறிப்பிட்ட பரிமாணங்களிலும் சீரான செயல்திறனை உறுதி செய்கின்றன. ஆபரேட்டர் பயிற்சி, உபகரண அளவுத்திருத்த வழிகாட்டுதல் மற்றும் பயன்பாட்டு மேம்படுத்தல் மூலம் வாடிக்கையாளர்களுக்கு நாங்கள் ஆதரவளிக்கிறோம்.
PP ஸ்ட்ராப் டென்ஷனிங் மற்றும் சீல் செய்யும் நுட்பங்களில் உங்களுக்கு உதவி தேவைப்பட்டால் அல்லது சிறந்த நடைமுறைகள் பற்றி கேள்விகள் இருந்தால், தயவுசெய்து மின்னஞ்சல் அனுப்பவும் sales@jushuopackaging.com , மற்றும் எங்கள் தொழில்முறை குழு ஒருவருக்கு ஒருவர் ஆதரவை வழங்கும்.
குறிப்புகள்
சிக்னோட் தொழில்துறை குழு. 'பதற்றம் மற்றும் சீல் வழிகாட்டுதல்கள்.' Signode.com , 2025.
சுருக்கமான: PET ஸ்ட்ராப் மென்மையான மேற்பரப்புடன், பொதுவாக பிளாஸ்டிக் ஸ்டீல் ஸ்ட்ராப்பிங் என்று அழைக்கப்படுகிறது, இது தற்போது எஃகு ஸ்ட்ராப்பிங் மற்றும் பிபி ஸ்ட்ராப்பிங்கை மாற்றுவதற்கு உலகளவில் பயன்படுத்தப்படும் ஒரு புதிய வகை சூழல் நட்பு பேக்கேஜிங் பொருளாகும். ● வலுவான இழுவிசை வலிமை, குறைந்த நீளம், வலுவான வெப்ப எதிர்ப்பு ● நல்ல நெகிழ்வுத்தன்மை, அழகியல் மற்றும் துருப்பிடிக்காதது ● அகலம் (மிமீ): 9-25 ● தடிமன் (மிமீ): 0.4-1.25 ● பிரேக் ஃபோர்ஸ் (கிலோ): 160-1360 ● நிறம், லோகோ, அச்சிடப்பட்ட எழுத்துக்கள் தனிப்பயனாக்கப்பட்ட ஏற்றுக்கொள்ளல் ● விண்ணப்பம்: பருத்தி, மரம், எலக்ட்ரானிக்ஸ், செங்கல், மட்பாண்டங்கள், கட்டுமானப் பொருட்கள்...
சுருக்கமான: PET ஸ்ட்ராப் மென்மையான மேற்பரப்புடன், பொதுவாக பிளாஸ்டிக் ஸ்டீல் ஸ்ட்ராப்பிங் என்று அழைக்கப்படுகிறது, இது தற்போது எஃகு ஸ்ட்ராப்பிங் மற்றும் பிபி ஸ்ட்ராப்பிங்கை மாற்றுவதற்கு உலகளவில் பயன்படுத்தப்படும் ஒரு புதிய வகை சூழல் நட்பு பேக்கேஜிங் பொருளாகும். ● வலுவான இழுவிசை வலிமை, குறைந்த நீளம், வலுவான வெப்ப எதிர்ப்பு ● நல்ல நெகிழ்வுத்தன்மை, அழகியல் மற்றும் துருப்பிடிக்காதது ● அகலம் (மிமீ): 9-25 ● தடிமன் (மிமீ): 0.4-1.25 ● பிரேக் ஃபோர்ஸ் (கிலோ): 160-1360 ● நிறம், லோகோ, அச்சிடப்பட்ட எழுத்துக்கள் தனிப்பயனாக்கப்பட்ட ஏற்றுக்கொள்ளல் ● விண்ணப்பம்: பருத்தி, மரம், எலக்ட்ரானிக்ஸ், செங்கல், மட்பாண்டங்கள், கட்டுமானப் பொருட்கள்...
சுருக்கமான: தானியங்கி பிபி ஸ்ட்ராப், கோரும், அதிவேக பேக்கேஜிங் லைன்களுக்கு துல்லியமான-பொறியியல் செயல்திறனை வழங்குகிறது: ● முக்கிய அகலம்: 5mm, 8mm, 9mm, 12mm; ● இறக்குமதி செய்யப்பட்ட முழு-தானியங்கு இயந்திரங்களுடன் தடையற்ற இணக்கத்தன்மை; ● விதிவிலக்கான உயர் இழுவிசை வலிமை; ● வலுவான மற்றும் நம்பகமான வெப்ப-சீல் மூட்டுகள்; ● உகந்த செயல்திறனுக்கான இலகுரக பொருள்.
சுருக்கமான: ஒரு உற்பத்தியாளர் மற்றும் சப்ளையர் என நம்பப்படும், Jushuo பேக்கேஜிங், தேவைப்படும் பயன்பாடுகளுக்காக கட்டமைக்கப்பட்ட உயர்-வலிமை கொண்ட PP ஸ்டிராப்பை வழங்குகிறது: ● அதிக சுமைகளுக்கு உயர்ந்த இழுவிசை விசை; ● கூட்டு ஒருமைப்பாட்டிற்கான பாதுகாப்பான ஒட்டுதல்; ● நிலையான, நம்பகமான தரம்; ● மன அழுத்தத்தின் கீழ் வலுவான செயல்திறன்.
Jushuo பேக்கேஜிங் என்பது உயர்-செயல்திறன் கொண்ட PP & PET பட்டைகளின் OEM உற்பத்தியாளர், பூஜ்ஜிய-குறைபாடுகள் தரம், எஃகுக்கு எதிராக
30-
50% செலவு சேமிப்பு, சரியான நேரத்தில் டெலிவரி. கொண்ட உலகளாவிய தொழில்களுக்கான புதுமை
10+ வருட நிபுணத்துவம் .

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu