Sigurimi i një ngarkese me Rripi PP (rrip polipropileni) përfshin dy hapa kritikë: tensionimin dhe mbylljen. Të dyja duhet të kryhen siç duhet që rripi të kryejë funksionin e tij. Tension shumë i vogël dhe ngarkesa zhvendoset. Tensioni i tepërt dhe rripi prishet ose kartonat janë dëmtuar. Një vulë e dobët dështon nën stres. Gaboni secilin nga hapat dhe siguria e ngarkesës rrezikohet.
Në Jushuo Packaging , të dhënat tona në terren tregojnë se dështimet e tensionit dhe vulosjes përbëjnë një përqindje të konsiderueshme të dështimeve të ngarkesës lidhur me rripat e raportuara nga klientët. Kuptimi i teknikave të duhura të tensionit dhe mbylljes i ndihmon operatorët të arrijnë rezultate të besueshme dhe të qëndrueshme.
1. Bazat Tensionuese
1.1 Cili është tensioni i duhur?
Tensioni optimal është niveli më i ulët që e mban ngarkesën të qëndrueshme gjatë gjithë udhëtimit. Sipas ekspertëve të industrisë, aplikoni mjaft tension për t'i mbajtur kartonët së bashku pa i ngjeshur ato, duke krijuar ngarkesa të sigurta dhe të qëndrueshme pa shtypje.
Për kutitë standarde, tensioni duhet të jetë i qëndrueshëm në të gjithë rripat. Nivelet e ndryshueshme të tensionit shpesh çojnë në shpërndarje të pabarabartë të ngarkesës, duke bërë që disa kartona të mbajnë më shumë presion se të tjerët.
1.2 Faktorët që ndikojnë në tension
Disa faktorë ndikojnë në vendosjen e saktë të tensionit:
Pesha e ngarkesës: Ngarkesat më të rënda kërkojnë tension më të lartë
Fortësia e kartonit: Kutitë e brishta ose të lehta kërkojnë tension më të ulët
Gjerësia e rripit: Rripat më të gjerë shpërndajnë tensionin në zona më të mëdha
Trashësia e rripit: Rripat më të trashë mund të përballojnë tension më të lartë
Kushtet e trajtimit: Distanca më të gjata tranziti mund të kërkojnë tension më të lartë
Ekipi inxhinierik i Jushuo Packaging rekomandon testimin e cilësimeve të tensionit në ngarkesat e mostrës përpara prodhimit të plotë për të përcaktuar tensionin optimal për aplikacionin tuaj specifik.
1.3 Metodat e tensionimit
Llojet e ndryshme të pajisjeve përdorin metoda të ndryshme tensionimi:
Lloji i pajisjes
Metoda e tensionimit
Zbatim tipik
Tensionuesit manual
Tensionimi me dorë
Vëllime të vogla, përdorim në terren
Gjysmë automatike
Tensionimi i motorizuar
Vëllime mesatare
Plotësisht automatike
Tensionimi i integruar
Prodhim me volum të lartë
1.4 Gabimet e zakonshme të tensionimit
Pasoja e
gabimit
Tensionimi i tepërt
Dëmtimi i kartonit, thyerja e rripit
Nëntensionim
Zhvendosja e ngarkesës, dëmtimi i produktit
Tension i paqëndrueshëm
Shpërndarja e pabarabartë e ngarkesës
Asnjë verifikim tensioni
Nivele të panjohura të tensionit
2. Bazat e vulosjes
2.1 Mbyllja me nxehtësi
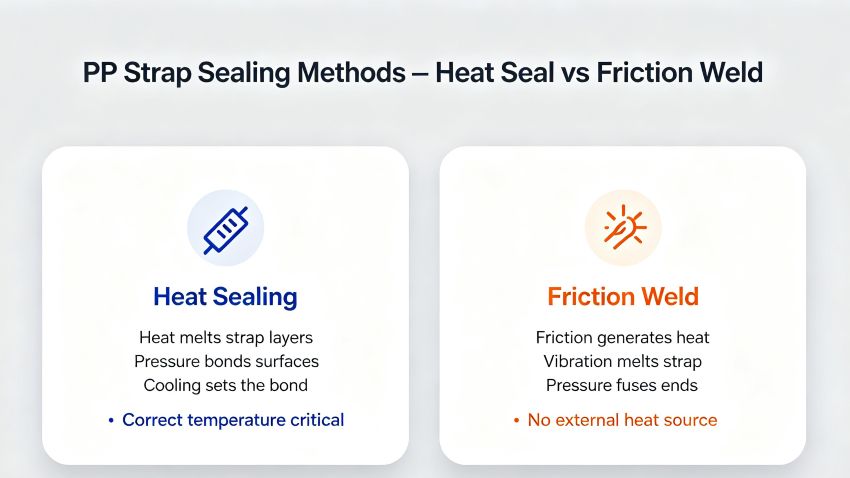
Mbyllja me nxehtësi është metoda më e zakonshme e vulosjes për rripin PP. Sipas prodhuesve të pajisjeve, vulosja me nxehtësi krijon një lidhje të fortë duke shkrirë shtresat sipërfaqësore të rripit nën nxehtësi dhe presion.
Si funksionon izolimi termik:
Elementi i nxehtësisë ngroh shtresat e rripit të mbivendosur
Presioni lidh sipërfaqet e shkrira së bashku
Periudha e ftohjes lejon fiksimin e lidhjes
Konsideratat kryesore:
Vendosja e saktë e temperaturës (shumë nxehtë = djegur; shumë ftohtë = mbyllje e dobët)
Presioni i duhur (siguron kontaktin midis shtresave)
Koha e mjaftueshme e ftohjes (lejon lidhjen të zhvillohet)
2.2 Saldimi me fërkim
Saldimi me fërkim është një tjetër metodë vulosjeje. Sipas specifikimeve të makinerive, kjo metodë përdor nxehtësinë e krijuar nga fërkimi për të lidhur rripin.
Si funksionon saldimi me fërkim:
Skajet e rripit mbahen së bashku nën presion
Elementi vibrues krijon fërkim dhe nxehtësi
Me shkrirjen e siguresave, rripi përfundon së bashku
Përparësitë:
Nuk kërkohet burim i jashtëm i nxehtësisë
Kohë të shpejta të ciklit
Vula të forta, të qëndrueshme
2.3 Verifikimi i forcës së vulës
Sipas standardeve të cilësisë së paketimit, forca e vulës duhet të verifikohet rregullisht. Metodat kryesore:
Inspektimi vizual (kontrollo për lidhje të plotë)
Testimi i tërheqjes (verifikoni që vula mbahet nën tension)
Marrja e mostrave në grup (testimi i vulave të rastësishme nga prodhimi)
Sigurimi i cilësisë së Jushuo Packaging rekomandon verifikimin e rregullt të forcës së vulës duke përdorur një testues tërheqës.
3. Procesi i mbylljes dhe tendosjes hap pas hapi
3.1 Lidhja manuale
Hapi 1: Ushqeni rripin
Fusni rripin rreth ngarkesës
Fusni fundin në tensionues
Hapi 2: Tensiononi rripin
Aplikoni tension duke përdorur mjetin e tensionit
Ndaloni kur të arrihet tensioni i dëshiruar
Hapi 3: Mbyllni rripin
Vendoseni mjetin mbyllës mbi skajet e rripit të mbivendosur
Aplikoni nxehtësi (për izolim termik) ose dridhje (për saldim me fërkim)
Lejoni kohën e lidhjes
Hapi 4: Pritini dhe kontrolloni
Pritini rripin e tepërt
Verifikoni vizualisht forcën e vulës
3.2 Rrip automatik
Hapi 1: Vendosja e ngarkesës
Vendoseni ngarkesën në makinën e rripit
Siguroni shtrirjen e duhur
Hapi 2: Ushqimi automatik
Makina ushqen rripin rreth ngarkesës
Skajet e rripit takohen në kokën e vulosjes
Hapi 3: Tensionimi automatik
Makina aplikon tensionin e paracaktuar
Sensorët e tensionit verifikojnë nivelet e duhura
Hapi 4: Mbyllja automatike
Mbyllja e makinës duke përdorur nxehtësi ose fërkim
Cilësia e vulës verifikohet automatikisht
3.3 Inspektimi pas vulosjes
Pas vulosjes, operatorët duhet të inspektojnë:
Pamja e vulës: Lidhje e plotë pa boshllëqe
Tensioni i rripit: Jo shumë i ngushtë ose shumë i lirë
Pozicioni i rripit: I pozicionuar siç duhet në ngarkesë
Siguria e ngarkesës: Asnjë ndërrim apo lëvizje
4. Mirëmbajtja e pajisjeve për rezultate të qëndrueshme
4.1 Kalibrimi i rregullt
Sipas prodhuesve të pajisjeve, kalibrimi i rregullt siguron tension të qëndrueshëm dhe cilësi të vulosjes. Në Jushuo Packaging, mbështetja jonë teknike përfshin udhëzimet e kalibrimit për pajisjet lidhëse.
4.2 Ndërrimi i pjesëve të konsumit
Komponentët e konsumuar shkaktojnë rezultate jokonsistente. Zëvendësoni rregullisht:
Kokat e vulosjes
Rrotat e ushqimit
Sensorët e tensionit
Komponentët udhëzues
4.3 Trajnimi i operatorëve
Sipas standardeve të menaxhimit të cilësisë, trajnimi i operatorëve është thelbësor për rezultate të qëndrueshme. Trajnimi duhet të përfshijë:
Funksionimi i pajisjeve
Cilësimet e tensionit
Verifikimi i cilësisë së vulës
Zgjidhja e problemeve
Përmbledhje
Mbyllja dhe tendosja e duhur e rripit PP është thelbësore për sigurinë e ngarkesës dhe besueshmërinë e paketimit. Tensioni i duhur - mjaftueshëm për të siguruar ngarkesën pa dëmtuar kartonët - është themeli i rripit efektiv. Forca e vulës përcakton nëse rripi ruan tensionin e tij gjatë gjithë udhëtimit. Mbyllja me nxehtësi dhe saldimi me fërkim janë dy metodat kryesore të vulosjes, secila me kërkesa dhe procedura specifike verifikimi.
Për operatorët, parimet kryesore janë të drejtpërdrejta: aplikoni një tension të qëndrueshëm të përshtatshëm për ngarkesën dhe rripin, verifikoni rregullisht forcën e vulës dhe mirëmbani pajisjet përmes kalibrimit dhe zëvendësimit të pjesëve të konsumit.
Jushuo Packaging ofron zgjidhje gjithëpërfshirëse të rripave PP me siguri të dokumentuar të cilësisë dhe mbështetje teknike. Aftësitë tona prodhuese - 5 linja prodhimi PP me kapacitet vjetor 20,000 tonë - sigurojnë performancë të qëndrueshme në të gjitha dimensionet e specifikuara. Ne mbështesim klientët përmes trajnimit të operatorëve, udhëzimeve për kalibrimin e pajisjeve dhe optimizimit të aplikacioneve.
Nëse keni nevojë për ndihmë me teknikat e tendosjes dhe mbylljes së rripit PP ose keni pyetje në lidhje me praktikat më të mira, ju lutemi dërgoni një email në sales@jushuopackaging.com , dhe ekipi ynë profesional do të ofrojë mbështetje një-në-një.
Referencat
Grupi Industrial Signode. 'Udhëzimet e tensionit dhe vulosjes së rripit.' Signode.com , 2025.
Paketimi Fromm. 'Udhëzuesi i aplikimit për rripa PP.' fromm-pack.com , 2025.
ASTM Ndërkombëtar. 'ASTM D3950 - Specifikimi standard për rripa, çeliku të sheshtë dhe vulosje.' ASTM.org , 2021.
Organizata Ndërkombëtare për Standardizim. 'ISO 9001:2015 - Sistemet e Menaxhimit të Cilësisë - Kërkesat.' ISO.org , 2015.
Komiteti Evropian për Standardizim. 'EN 13394:2001 – Paketimi – Rripëzimi – Specifikimet për rripat e polipropilenit.” CEN.eu , 2001.
Shkurtimisht: Rripi PET me sipërfaqe të lëmuar, i njohur zakonisht si rrip çeliku plastik, aktualisht është një lloj i ri materiali paketues miqësor ndaj mjedisit që përdoret në mbarë botën për të zëvendësuar rripat e çelikut dhe rripat PP. ● Rezistencë e fortë në tërheqje, Zgjatje e ulët, Rezistencë e fortë ndaj nxehtësisë ● Fleksibilitet i mirë, estetikisht i këndshëm dhe pa ndryshk ● Gjerësia (mm): 9-25 ● Trashësia (mm): 0,4-1,25 ● Forca e thyerjes (kg): 160-1360 ● Ngjyra, logo, karaktere të printuara të personalizuara pranojnë ● Aplikimi: Pambuk, dru, elektronikë, tulla, qeramikë, materiale ndërtimi...
Shkurtimisht: Rripi PET me sipërfaqe të lëmuar, i njohur zakonisht si rrip çeliku plastik, aktualisht është një lloj i ri materiali paketues miqësor ndaj mjedisit që përdoret në mbarë botën për të zëvendësuar rripat e çelikut dhe rripat PP. ● Rezistencë e fortë në tërheqje, Zgjatje e ulët, Rezistencë e fortë ndaj nxehtësisë ● Fleksibilitet i mirë, estetikisht i këndshëm dhe pa ndryshk ● Gjerësia (mm): 9-25 ● Trashësia (mm): 0,4-1,25 ● Forca e thyerjes (kg): 160-1360 ● Ngjyra, logo, karaktere të printuara të personalizuara pranojnë ● Aplikimi: Pambuk, dru, elektronikë, tulla, qeramikë, materiale ndërtimi...
Shkurtimisht: Rripi automatik PP ofron performancë të projektuar me saktësi për linja paketimi kërkuese dhe me shpejtësi të lartë, duke shfaqur: ● Gjerësia kryesore: 5mm, 8mm, 9mm, 12mm; ● Përputhshmëri pa probleme me makinat e importuara plotësisht automatike; ● Rezistencë e jashtëzakonshme në tërheqje; ● Lidhje të forta dhe të besueshme me izolim termik; ● Material i lehtë për efikasitet optimal.
E shkurtër: E besuar si Prodhues dhe Furnizues, Jushuo Packaging ofron rrip PP me qëndrueshmëri të lartë të ndërtuar për aplikacione kërkuese, duke shfaqur: ● Forca tërheqëse superiore për ngarkesa të rënda; ● Ngjitje e sigurt për integritetin e kyçit; ● Cilësi e qëndrueshme dhe e besueshme; ● Performancë e fortë nën stres.
Jushuo Packaging është një prodhues OEM i rripave PP & PET me performancë të lartë, ofron cilësi me defekt zero,
30-50
% kursime në kosto kundrejt çelikut, dërgesë në kohë. Inovacion për industritë globale me
mbi 10 vjet. ekspertizë

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu