Sikring av last med PP-stropp (polypropylenstropp) involverer to kritiske trinn: oppspenning og forsegling. Begge må utføres riktig for at stroppen skal utføre sin funksjon. For lite spenning og lasten skifter. For mye spenning og stroppen ryker eller kartongene er skadet. En svak forsegling svikter under stress. Ta feil av begge trinnene, og lastsikkerheten er kompromittert.
Hos Jushuo Packaging viser feltdataene våre at strekk- og forseglingsfeil står for en betydelig prosentandel av båndrelaterte lastfeil rapportert av kunder. Å forstå riktige stramme- og forseglingsteknikker hjelper operatører med å oppnå pålitelige, konsistente resultater.
1. Tensioning Fundamentals
1.1 Hva er riktig spenning?
Den optimale spenningen er det laveste nivået som holder lasten stabil gjennom hele reisen. I følge bransjeeksperter, bruk akkurat nok spenning til å holde kartongene sammen uten å komprimere dem, og skape sikre og stabile laster uten å knuse.
For standardkartonger bør spenningen være jevn over alle stropper. Varierende spenningsnivåer fører ofte til ujevn lastfordeling, noe som fører til at noen kartonger bærer mer trykk enn andre.
1.2 Faktorer som påvirker spenning
Flere faktorer påvirker riktig spenningsinnstilling:
Lastvekt: Tyngre last krever høyere spenning
Kartongstyrke: Skjøre eller lette kartonger krever lavere spenning
Stroppbredde: Bredere stropper fordeler spenningen over større områder
Stopptykkelse: Tykkere stropper kan håndtere høyere spenning
Håndteringsforhold: Lengre transportavstander kan kreve høyere spenning
Jushuo Packagings ingeniørteam anbefaler å teste spenningsinnstillinger på prøvebelastninger før full produksjon for å bestemme den optimale spenningen for din spesifikke applikasjon.
1.3 Oppspenningsmetoder
Ulike utstyrstyper bruker forskjellige oppspenningsmetoder:
Utstyrstype
Spenningsmetode
Typisk bruk
Manuelle strammere
Håndbetjent oppspenning
Små volumer, feltbruk
Halvautomatisk
Motorisert oppspenning
Middels volum
Helautomatisk
Integrert oppspenning
Høyvolumsproduksjon
1.4 Vanlige spennfeil
Feil
konsekvens
Overspenning
Kartongskade, reimbrudd
Underspenning
Lastforskyvning, produktskade
Inkonsekvent spenning
Ujevn lastfordeling
Ingen spenningsverifisering
Ukjent spenningsnivå
2. Grunnleggende om forsegling
2.1 Varmeforsegling
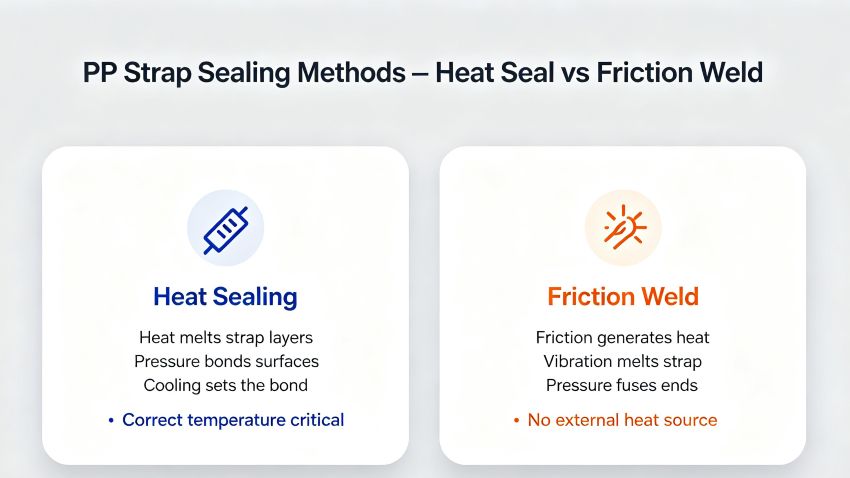
Varmforsegling er den vanligste forseglingsmetoden for PP-stropp. Ifølge utstyrsprodusenter skaper varmeforsegling en sterk binding ved å smelte stroppoverflatelagene under varme og trykk.
Slik fungerer varmeforsegling:
Varmeelement varmer opp de overlappende stropplagene
Trykk binder de smeltede overflatene sammen
Avkjølingsperioden lar bindingen stivne
Viktige hensyn:
Riktig temperaturinnstilling (for varmt = gjennombrent, for kaldt = svak forsegling)
Riktig trykk (sikker kontakt mellom lagene)
Tilstrekkelig avkjølingstid (gjør bindingen til å utvikle seg)
2.2 Friksjonssveising
Friksjonssveising er en annen tettemetode. I henhold til maskinspesifikasjonene bruker denne metoden varme generert av friksjon for å feste stroppen.
Slik fungerer friksjonssveising:
Stroppendene holdes sammen under press
Vibrerende element skaper friksjon og varme
Smelting smelter båndendene sammen
Fordeler:
Ingen ekstern varmekilde nødvendig
Raske syklustider
Sterke, konsistente forseglinger
2.3 Verifisering av tetningsstyrke
I henhold til emballasjekvalitetsstandarder bør forseglingsstyrken verifiseres regelmessig. Nøkkelmetoder:
Visuell inspeksjon (sjekk for fullstendig binding)
Trekktesting (bekreft at tetningen holder under spenning)
Batch-prøvetaking (test tilfeldige forseglinger fra produksjon)
Jushuo Packagings kvalitetssikring anbefaler regelmessig verifisering av tetningsstyrke ved hjelp av en trekktester.
3. Trinn-for-trinn forseglings- og oppspenningsprosess
3.1 Manuell stropping
Trinn 1: Mat stroppen
Før stroppen rundt lasten
Sett enden inn i strammeren
Trinn 2: Spenn stroppen
Påfør spenning med spennverktøyet
Stopp når ønsket spenning er nådd
Trinn 3: Forsegl stroppen
Plasser forseglingsverktøyet over overlappende stroppender
Påfør varme (for varmeforsegling) eller vibrasjon (for friksjonssveis)
Tillat bindingstid
Trinn 4: Klipp og inspiser
Klipp overflødig stropp
Verifiser tetningsstyrken visuelt
3.2 Automatisk stropping
Trinn 1: Lastplassering
Plasser lasten i stroppemaskinen
Sørg for riktig justering
Trinn 2: Automatisk fôring
Maskinen mater stroppen rundt lasten
Stroppendene møtes i tetningshodet
Trinn 3: Automatisk oppspenning
Maskinen bruker forhåndsinnstilt spenning
Strekksensorer bekrefter riktige nivåer
Trinn 4: Automatisk forsegling
Maskin tetninger ved hjelp av varme eller friksjon
Forseglingskvaliteten bekreftes automatisk
3.3 Inspeksjon etter forsegling
Etter forsegling bør operatører inspisere:
Forseglingsutseende: Fullstendig liming uten mellomrom
Stroppspenning: Ikke for stramt eller for løst
Stoppposisjon: Riktig plassert på last
Lastsikkerhet: Ingen skifting eller bevegelse
4. Utstyrsvedlikehold for konsistente resultater
4.1 Vanlig kalibrering
I følge utstyrsprodusentene sikrer regelmessig kalibrering konsistent spenning og tetningskvalitet. Hos Jushuo Packaging inkluderer vår tekniske støtte kalibreringsveiledning for stroppeutstyr.
I henhold til kvalitetsstyringsstandarder er opplæring av operatører avgjørende for konsistente resultater. Opplæringen bør dekke:
Drift av utstyr
Spenningsinnstillinger
Verifisering av seglkvalitet
Feilsøking
Sammendrag
Riktig forsegling og stramming av en PP-stropp er avgjørende for lastsikkerhet og emballasjepålitelighet. Riktig spenning – nok til å sikre lasten uten å skade kartonger – er grunnlaget for effektiv stropping. Tetningsstyrken avgjør om stroppen opprettholder strammingen gjennom hele reisen. Varmforsegling og friksjonssveising er de to primære forseglingsmetodene, hver med spesifikke krav og verifiseringsprosedyrer.
For operatører er nøkkelprinsippene enkle: bruk konsekvent strekk som passer for belastningen og stroppen, kontroller tetningsstyrken regelmessig, og vedlikehold utstyret gjennom kalibrering og utskifting av slitedeler.
Jushuo Packaging tilbyr omfattende PP-stroppløsninger med dokumentert kvalitetssikring og teknisk støtte. Våre produksjonsevner – 5 PP-produksjonslinjer med 20 000 tonn årlig kapasitet – sikrer konsistent ytelse på tvers av alle spesifiserte dimensjoner. Vi støtter kunder gjennom operatøropplæring, veiledning for utstyrskalibrering og applikasjonsoptimalisering.
Hvis du trenger hjelp med PP-stroppstramming og forseglingsteknikker eller har spørsmål om beste praksis, vennligst send en e-post til sales@jushuopackaging.com , og vårt profesjonelle team vil gi en-til-en-støtte.
Referanser
Signode industrigruppe. 'Retningslinjer for stropping og tetning.' Signode.com , 2025.
Kort: PET-stropp med glatt overflate, ofte kjent som plaststålbånd, er for tiden en ny type miljøvennlig emballasjemateriale som brukes over hele verden for å erstatte stålbånd og PP-bånd. ● Sterk strekkfasthet, lav forlengelse, sterk varmebestandighet ● God fleksibilitet, estetisk tiltalende og rustfri ● Bredde (mm): 9-25 ● Tykkelse (mm): 0,4-1,25 ● Bruddkraft (kg): 160-1360 ● Farge, logo, trykte tegn tilpasset aksept ● Bruksområde: Bomull, tre, elektronikk, murstein, keramikk, byggematerialer...
Kort: PET-stropp med glatt overflate, ofte kjent som plaststålbånd, er for tiden en ny type miljøvennlig emballasjemateriale som brukes over hele verden for å erstatte stålbånd og PP-bånd. ● Sterk strekkfasthet, lav forlengelse, sterk varmebestandighet ● God fleksibilitet, estetisk tiltalende og rustfri ● Bredde (mm): 9-25 ● Tykkelse (mm): 0,4-1,25 ● Bruddkraft (kg): 160-1360 ● Farge, logo, trykte tegn tilpasset aksept ● Bruksområde: Bomull, tre, elektronikk, murstein, keramikk, byggematerialer...
Jushuo Packaging er en OEM-produsent av høyytelses PP- og PET-stropper, leverer null-defekt kvalitet,
30-50
% kostnadsbesparelser sammenlignet med stål, levering til rett tid. Nyskapende for globale industrier med
10+ års ekspertise.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu