Kuorman kiinnitys PP-hihna (polypropeenihihna) sisältää kaksi kriittistä vaihetta: kiristyksen ja tiivistyksen. Molemmat on suoritettava oikein, jotta hihna voi suorittaa tehtävänsä. Liian vähän jännitystä ja kuorma siirtyy. Liian kireä ja hihna katkeaa tai laatikot vaurioituvat. Heikko tiiviste rikkoutuu rasituksessa. Tee jompikumpi vaihe väärin ja kuorman suojaus vaarantuu.
Jushuo Packagingin kenttätietomme osoittavat, että kireys- ja tiivistevauriot muodostavat merkittävän osan asiakkaiden ilmoittamista vanteisiin liittyvistä kuormitusvioista. Oikeiden kiristys- ja tiivistystekniikoiden ymmärtäminen auttaa käyttäjiä saavuttamaan luotettavia ja tasaisia tuloksia.
1. Kiristyksen perusteet
1.1 Mikä on oikea jännitys?
Optimaalinen jännitys on alin taso, joka pitää kuorman vakaana koko matkan ajan. Alan asiantuntijoiden mukaan kiristä vain tarpeeksi pitääksesi laatikot koossa puristamatta niitä, luoden turvalliset ja vakaat kuormat ilman puristamista.
Vakiolaatikoiden kireyden tulee olla tasainen kaikissa hihnoissa. Vaihtelevat jännitystasot johtavat usein epätasaiseen kuorman jakautumiseen, jolloin jotkut laatikot kestävät enemmän painetta kuin toiset.
1.2 Jännitteeseen vaikuttavat tekijät
Useat tekijät vaikuttavat oikeaan jännitysasetukseen:
Kuorman paino: raskaammat kuormat vaativat suurempaa jännitystä
Pahvikotelon lujuus: Hauraat tai kevyet laatikot vaativat pienemmän jännityksen
Hihnan paksuus: Paksummat hihnat kestävät suuremman jännityksen
Käsittelyolosuhteet: Pidemmät kuljetusmatkat voivat vaatia suurempaa jännitystä
Jushuo Packagingin suunnittelutiimi suosittelee näytekuormien jännitysasetusten testaamista ennen täyttä tuotantoa optimaalisen jännityksen määrittämiseksi tiettyyn sovellukseesi.
1.3 Kiristysmenetelmät
Eri laitetyypeissä käytetään erilaisia kiristysmenetelmiä:
Laitetyypin
kiristysmenetelmä
Tyypillinen sovellus
Manuaaliset kiristimet
Käsikäyttöinen kiristys
Pienet määrät, kenttäkäyttöön
Puoliautomaattinen
Moottoroitu kiristys
Keskimääräiset volyymit
Täysin automaattinen
Integroitu kiristys
Suuri volyymituotanto
1.4 Yleiset kiristysvirheet
Virheen
seuraus
Ylijännite
Pakkauksen vauriot, hihnan katkeaminen
Alijännitys
Kuorman siirtyminen, tuotevaurio
Epäjohdonmukainen jännitys
Epätasainen kuorman jakautuminen
Ei jännityksen vahvistusta
Tuntematon jännitystaso
2. Tiivistyksen perusteet
2.1 Kuumasaumaus
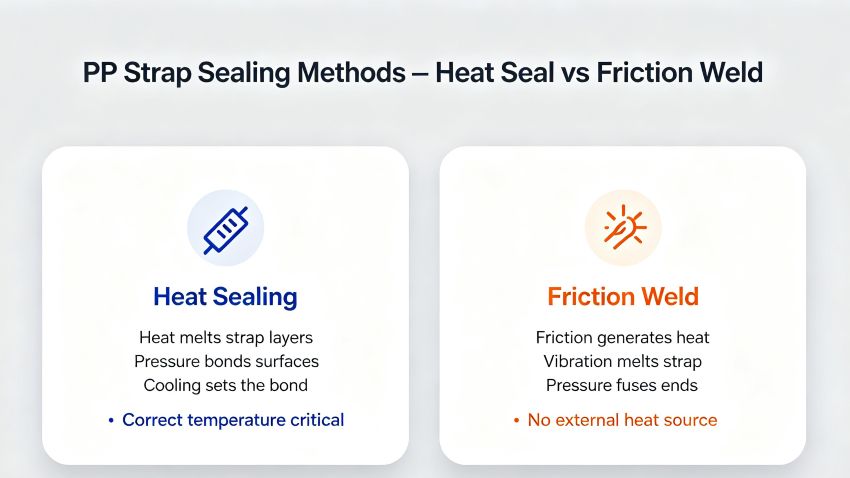
Kuumasaumaus on yleisin PP-hihnan tiivistysmenetelmä. Laitevalmistajien mukaan kuumasaumaus luo vahvan sidoksen sulattamalla hihnan pintakerrokset lämmön ja paineen alaisena.
Laitevalmistajien mukaan säännöllinen kalibrointi varmistaa tasaisen jännityksen ja tiivistyslaadun. Jushuo Packagingin tekniseen tukeemme kuuluu vannelaitteiden kalibrointiopastus.
4.2 Kuluvien osien vaihto
Kuluneet komponentit aiheuttavat epäjohdonmukaisia tuloksia. Vaihda säännöllisesti:
Tiivistyspäät
Syöttöpyörät
Jännitysanturit
Ohjauskomponentit
4.3 Kuljettajan koulutus
Laadunhallintastandardien mukaan kuljettajien koulutus on olennaista tasaisten tulosten saavuttamiseksi. Koulutuksen tulee kattaa:
Laitteen toiminta
Jännitysasetukset
Tiivisteen laadun tarkastus
Vianetsintä
Yhteenveto
PP-hihnan asianmukainen tiivistäminen ja kiristys on välttämätöntä kuorman turvallisuuden ja pakkausten luotettavuuden kannalta. Oikea kireys – joka riittää varmistamaan kuorman vahingoittamatta laatikoita – on tehokkaan vanteen perusta. Tiivistelujuus määrittää, säilyttääkö hihna kireyden koko matkan ajan. Lämpösaumaus ja kitkahitsaus ovat kaksi ensisijaista tiivistysmenetelmää, joista molemmilla on erityisvaatimukset ja varmennusmenettelyt.
Käyttäjille keskeiset periaatteet ovat yksinkertaisia: kiristä tasaisesti kuorman ja hihnan mukaan, tarkista tiivisteen lujuus säännöllisesti ja huolla laitteita kalibroinnin ja kuluvien osien vaihdon avulla.
Jushuo Packaging tarjoaa kattavia PP-hihnaratkaisuja dokumentoidulla laadunvarmistuksella ja teknisellä tuella. Valmistuskykymme – 5 PP-tuotantolinjaa 20 000 tonnin vuosikapasiteetilla – takaavat tasaisen suorituskyvyn kaikissa määritellyissä mitoissa. Tuemme asiakkaitamme operaattorikoulutuksella, laitteiden kalibrointiohjauksella ja sovellusten optimoinnilla.
Jos tarvitset apua PP-hihnan kiristys- ja tiivistystekniikoissa tai sinulla on kysyttävää parhaista käytännöistä, lähetä sähköpostia osoitteeseen sales@jushuopackaging.com , ja ammattitaitoinen tiimimme tarjoaa henkilökohtaista tukea.
Viitteet
Signode Industrial Group. 'Vanhteiden kireyttä ja tiivistystä koskevat ohjeet.' Signode.com , 2025.
Lyhyesti: sileäpintainen PET-hihna, joka tunnetaan yleisesti nimellä muovinen teräsvanne, on tällä hetkellä uudenlainen ympäristöystävällinen pakkausmateriaali, jota käytetään maailmanlaajuisesti korvaamaan teräsvanne ja PP-vanne. ● Vahva vetolujuus, alhainen venymä, vahva lämmönkestävyys ● Hyvä joustavuus, esteettisesti miellyttävä ja ruostumaton ● Leveys (mm): 9-25 ● Paksuus (mm): 0,4-1,25 ● Murtovoima (kg): 160-1360 ● Väri, logo, painetut merkit räätälöityjä hyväksyä ● Käyttökohteet: Puuvilla, puu, elektroniikka, tiilet, keramiikka, rakennusmateriaalit...
Lyhyesti: sileäpintainen PET-hihna, joka tunnetaan yleisesti nimellä muovinen teräsvanne, on tällä hetkellä uudenlainen ympäristöystävällinen pakkausmateriaali, jota käytetään maailmanlaajuisesti korvaamaan teräsvanne ja PP-vanne. ● Vahva vetolujuus, alhainen venymä, vahva lämmönkestävyys ● Hyvä joustavuus, esteettisesti miellyttävä ja ruostumaton ● Leveys (mm): 9-25 ● Paksuus (mm): 0,4-1,25 ● Murtovoima (kg): 160-1360 ● Väri, logo, painetut merkit räätälöityjä hyväksyä ● Käyttökohteet: Puuvilla, puu, elektroniikka, tiilet, keramiikka, rakennusmateriaalit...
Lyhyesti: Automaattinen PP-hihna tarjoaa tarkasti suunniteltua suorituskykyä vaativille, nopeille pakkauslinjoille, ja siinä on: ● Pääleveys: 5mm, 8mm, 9mm, 12mm; ● Saumaton yhteensopivuus maahantuotujen täysautomaattisten koneiden kanssa; ● Poikkeuksellinen korkea vetolujuus; ● Vahvat ja luotettavat kuumasaumaliitokset; ● Kevyt materiaali takaa optimaalisen tehokkuuden.
Lyhyesti: Valmistajana ja toimittajana luotettu Jushuo Packaging tarjoaa korkean lujan PP-hihnan, joka on rakennettu vaativiin sovelluksiin, ja siinä on: ● Ylivoimainen vetovoima raskaille kuormille; ● Varma tarttuvuus liitoksen eheyden varmistamiseksi; ● Tasainen, luotettava laatu; ● Kestävä suorituskyky rasituksessa.
Jushuo Packaging on OEM-valmistaja, joka valmistaa korkean suorituskyvyn PP- ja PET-hihnoja, jotka tarjoavat virheettömän laadun,
30-50
% kustannussäästöt teräkseen verrattuna, oikea-aikaiset toimitukset. Innovaatioita globaaleille teollisuudenaloille
yli 10 vuoden asiantuntemuksella.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu