സ്ട്രാപ്പിംഗിലെ രണ്ട് നിർണായക ഘട്ടങ്ങൾ
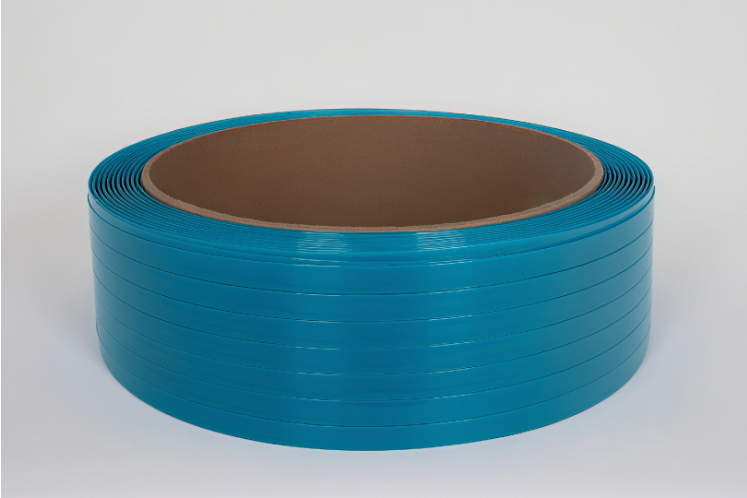
ഒരു ലോഡ് സുരക്ഷിതമാക്കുന്നു പിപി സ്ട്രാപ്പ് (പോളിപ്രൊഫൈലിൻ സ്ട്രാപ്പ്) രണ്ട് നിർണായക ഘട്ടങ്ങൾ ഉൾക്കൊള്ളുന്നു: ടെൻഷനിംഗും സീലിംഗും. സ്ട്രാപ്പ് അതിൻ്റെ പ്രവർത്തനം നിർവഹിക്കുന്നതിന് രണ്ടും ശരിയായി നിർവഹിക്കണം. വളരെ കുറച്ച് ടെൻഷനും ലോഡ് ഷിഫ്റ്റും. വളരെയധികം ടെൻഷൻ, സ്ട്രാപ്പ് പൊട്ടുകയോ കാർട്ടണുകൾ കേടാകുകയോ ചെയ്യുന്നു. ഒരു ദുർബലമായ മുദ്ര സമ്മർദ്ദത്തിൽ പരാജയപ്പെടുന്നു. ഒന്നുകിൽ ഘട്ടം തെറ്റി, ലോഡ് സുരക്ഷയിൽ വിട്ടുവീഴ്ച ചെയ്യപ്പെടും.
, Jushuo പാക്കേജിംഗിൽ ഞങ്ങളുടെ ഫീൽഡ് ഡാറ്റ കാണിക്കുന്നത് ടെൻഷനും സീൽ പരാജയങ്ങളും ഉപഭോക്താക്കൾ റിപ്പോർട്ട് ചെയ്യുന്ന സ്ട്രാപ്പിംഗുമായി ബന്ധപ്പെട്ട ലോഡ് പരാജയങ്ങളുടെ ഗണ്യമായ ശതമാനത്തിന് കാരണമാകുന്നു എന്നാണ്. ശരിയായ ടെൻഷനിംഗും സീലിംഗ് ടെക്നിക്കുകളും മനസ്സിലാക്കുന്നത് ഓപ്പറേറ്റർമാരെ വിശ്വസനീയവും സ്ഥിരവുമായ ഫലങ്ങൾ നേടാൻ സഹായിക്കുന്നു.
1. ടെൻഷനിംഗ് അടിസ്ഥാനങ്ങൾ
1.1 എന്താണ് ശരിയായ ടെൻഷൻ?
യാത്രയിലുടനീളം ലോഡ് സ്ഥിരത നിലനിർത്തുന്ന ഏറ്റവും താഴ്ന്ന നിലയാണ് ഒപ്റ്റിമൽ ടെൻഷൻ. വ്യവസായ വിദഗ്ധരുടെ അഭിപ്രായത്തിൽ, കാർട്ടണുകൾ കംപ്രസ്സുചെയ്യാതെ ഒരുമിച്ച് പിടിക്കാൻ മതിയായ ടെൻഷൻ പ്രയോഗിക്കുക, തകർക്കാതെ സുരക്ഷിതവും സുസ്ഥിരവുമായ ലോഡുകൾ സൃഷ്ടിക്കുന്നു.
സ്റ്റാൻഡേർഡ് കാർട്ടണുകൾക്ക്, എല്ലാ സ്ട്രാപ്പുകളിലും ടെൻഷൻ സ്ഥിരതയുള്ളതായിരിക്കണം. വേരിയബിൾ ടെൻഷൻ ലെവലുകൾ പലപ്പോഴും അസമമായ ലോഡ് ഡിസ്ട്രിബ്യൂഷനിലേക്ക് നയിക്കുന്നു, ചില കാർട്ടണുകൾ മറ്റുള്ളവയേക്കാൾ കൂടുതൽ സമ്മർദ്ദം ചെലുത്തുന്നു.
1.2 ടെൻഷനെ ബാധിക്കുന്ന ഘടകങ്ങൾ
നിരവധി ഘടകങ്ങൾ ശരിയായ ടെൻഷൻ ക്രമീകരണത്തെ സ്വാധീനിക്കുന്നു:
ലോഡ് ഭാരം: ഭാരമേറിയ ലോഡുകൾക്ക് ഉയർന്ന ടെൻഷൻ ആവശ്യമാണ്
കാർട്ടൺ ദൃഢത: ദുർബലമായ അല്ലെങ്കിൽ നേരിയ കാർട്ടണുകൾക്ക് കുറഞ്ഞ ടെൻഷൻ ആവശ്യമാണ്
സ്ട്രാപ്പ് വീതി: വിശാലമായ സ്ട്രാപ്പുകൾ വലിയ പ്രദേശങ്ങളിൽ പിരിമുറുക്കം വിതരണം ചെയ്യുന്നു
സ്ട്രാപ്പ് കനം: കട്ടിയുള്ള സ്ട്രാപ്പുകൾക്ക് ഉയർന്ന പിരിമുറുക്കം കൈകാര്യം ചെയ്യാൻ കഴിയും
കൈകാര്യം ചെയ്യാനുള്ള സാഹചര്യങ്ങൾ: കൂടുതൽ ട്രാൻസിറ്റ് ദൂരങ്ങൾക്ക് ഉയർന്ന ടെൻഷൻ ആവശ്യമായി വന്നേക്കാം
നിങ്ങളുടെ നിർദ്ദിഷ്ട ആപ്ലിക്കേഷൻ്റെ ഒപ്റ്റിമൽ ടെൻഷൻ നിർണ്ണയിക്കുന്നതിന് പൂർണ്ണ ഉൽപ്പാദനത്തിന് മുമ്പ് സാമ്പിൾ ലോഡുകളിൽ ടെൻഷൻ ക്രമീകരണങ്ങൾ പരീക്ഷിക്കാൻ Jushuo പാക്കേജിംഗിൻ്റെ എഞ്ചിനീയറിംഗ് ടീം ശുപാർശ ചെയ്യുന്നു.
1.3 ടെൻഷനിംഗ് രീതികൾ
വ്യത്യസ്ത തരം ഉപകരണങ്ങൾ വ്യത്യസ്ത ടെൻഷനിംഗ് രീതികൾ ഉപയോഗിക്കുന്നു:
| ഉപകരണ തരം |
ടെൻഷനിംഗ് രീതി |
സാധാരണ ആപ്ലിക്കേഷൻ |
| മാനുവൽ ടെൻഷനറുകൾ |
കൈകൊണ്ട് പ്രവർത്തിക്കുന്ന ടെൻഷനിംഗ് |
ചെറിയ വോള്യങ്ങൾ, ഫീൽഡ് ഉപയോഗം |
| സെമി ഓട്ടോമാറ്റിക് |
മോട്ടറൈസ്ഡ് ടെൻഷനിംഗ് |
ഇടത്തരം വോള്യങ്ങൾ |
| പൂർണ്ണമായും ഓട്ടോമാറ്റിക് |
ഇൻ്റഗ്രേറ്റഡ് ടെൻഷനിംഗ് |
ഉയർന്ന അളവിലുള്ള ഉത്പാദനം |
1.4 സാധാരണ ടെൻഷനിംഗ് തെറ്റുകൾ
| തെറ്റിൻ്റെ |
അനന്തരഫലം |
| ഓവർ ടെൻഷനിംഗ് |
കാർട്ടൺ കേടുപാടുകൾ, സ്ട്രാപ്പ് പൊട്ടൽ |
| അണ്ടർ ടെൻഷനിംഗ് |
ലോഡ് ഷിഫ്റ്റിംഗ്, ഉൽപ്പന്ന കേടുപാടുകൾ |
| പൊരുത്തമില്ലാത്ത ടെൻഷൻ |
അസമമായ ലോഡ് വിതരണം |
| ടെൻഷൻ വെരിഫിക്കേഷൻ ഇല്ല |
അജ്ഞാത ടെൻഷൻ ലെവലുകൾ |
2. സീലിംഗ് അടിസ്ഥാനങ്ങൾ
2.1 ഹീറ്റ് സീലിംഗ്
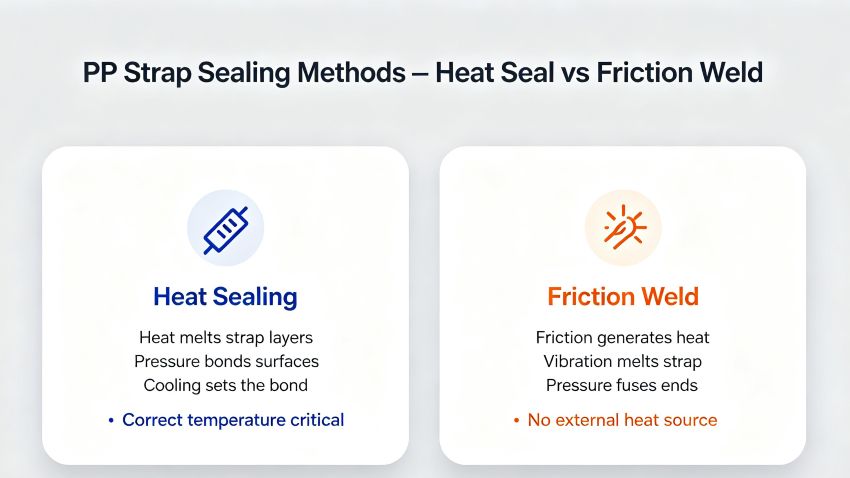
ഹീറ്റ് സീലിംഗ് . പിപി സ്ട്രാപ്പിനുള്ള ഏറ്റവും സാധാരണമായ സീലിംഗ് രീതിയാണ് ഉപകരണ നിർമ്മാതാക്കൾ പറയുന്നതനുസരിച്ച്, ചൂടിലും സമ്മർദ്ദത്തിലും സ്ട്രാപ്പ് ഉപരിതല പാളികൾ ഉരുകിക്കൊണ്ട് ചൂട് സീലിംഗ് ശക്തമായ ഒരു ബന്ധം സൃഷ്ടിക്കുന്നു.
ചൂട് സീലിംഗ് എങ്ങനെ പ്രവർത്തിക്കുന്നു:
ഹീറ്റ് ഘടകം ഓവർലാപ്പിംഗ് സ്ട്രാപ്പ് പാളികളെ ചൂടാക്കുന്നു
മർദ്ദം ഉരുകിയ പ്രതലങ്ങളെ പരസ്പരം ബന്ധിപ്പിക്കുന്നു
തണുപ്പിക്കൽ കാലയളവ് ബോണ്ട് സജ്ജമാക്കാൻ അനുവദിക്കുന്നു
പ്രധാന പരിഗണനകൾ:
ശരിയായ താപനില ക്രമീകരണം (വളരെ ചൂട് = കത്തിക്കുക; വളരെ തണുപ്പ് = ദുർബലമായ മുദ്ര)
ശരിയായ മർദ്ദം (പാളികൾ തമ്മിലുള്ള സമ്പർക്കം ഉറപ്പാക്കുന്നു)
മതിയായ തണുപ്പിക്കൽ സമയം (ബന്ധം വികസിപ്പിക്കാൻ അനുവദിക്കുന്നു)
2.2 ഫ്രിക്ഷൻ വെൽഡിംഗ്
ഫ്രിക്ഷൻ വെൽഡിംഗ് മറ്റൊരു സീലിംഗ് രീതിയാണ്. മെഷിനറി സ്പെസിഫിക്കേഷനുകൾ അനുസരിച്ച്, ഈ രീതി സ്ട്രാപ്പ് ബന്ധിപ്പിക്കുന്നതിന് ഘർഷണം മൂലമുണ്ടാകുന്ന താപം ഉപയോഗിക്കുന്നു.
ഘർഷണ വെൽഡിംഗ് എങ്ങനെ പ്രവർത്തിക്കുന്നു:
സ്ട്രാപ്പിൻ്റെ അറ്റങ്ങൾ സമ്മർദ്ദത്തിൽ ഒരുമിച്ച് പിടിക്കുന്നു
വൈബ്രേറ്റിംഗ് ഘടകം ഘർഷണവും ചൂടും സൃഷ്ടിക്കുന്നു
ഉരുകുന്നത് സ്ട്രാപ്പ് ഒരുമിച്ച് അവസാനിക്കുന്നു
പ്രയോജനങ്ങൾ:
ബാഹ്യ താപ സ്രോതസ്സ് ആവശ്യമില്ല
വേഗത്തിലുള്ള സൈക്കിൾ സമയം
ശക്തമായ, സ്ഥിരതയുള്ള മുദ്രകൾ
2.3 മുദ്ര ശക്തി പരിശോധന
പാക്കേജിംഗ് ഗുണനിലവാര മാനദണ്ഡങ്ങൾ അനുസരിച്ച്, സീൽ ശക്തി പതിവായി പരിശോധിക്കേണ്ടതാണ്. പ്രധാന രീതികൾ:
വിഷ്വൽ ഇൻസ്പെക്ഷൻ (പൂർണ്ണമായ ബോണ്ടിംഗ് പരിശോധിക്കുക)
പുൾ ടെസ്റ്റിംഗ് (പിരിമുറുക്കത്തിൽ സീൽ ഹോൾഡ് ഉണ്ടെന്ന് പരിശോധിക്കുക)
ബാച്ച് സാമ്പിൾ (ഉൽപാദനത്തിൽ നിന്നുള്ള റാൻഡം സീലുകൾ പരീക്ഷിക്കുക)
Jushuo പാക്കേജിംഗിൻ്റെ ഗുണനിലവാര ഉറപ്പ് ഒരു പുൾ ടെസ്റ്റർ ഉപയോഗിച്ച് പതിവ് സീൽ സ്ട്രെങ്ത് പരിശോധന ശുപാർശ ചെയ്യുന്നു.
3. ഘട്ടം ഘട്ടമായുള്ള സീലിംഗും ടെൻഷനിംഗ് പ്രക്രിയയും
3.1 മാനുവൽ സ്ട്രാപ്പിംഗ്
ഘട്ടം 1: സ്ട്രാപ്പ് ഫീഡ് ചെയ്യുക
ഘട്ടം 2: സ്ട്രാപ്പ് ടെൻഷൻ ചെയ്യുക
ഘട്ടം 3: സ്ട്രാപ്പ് മുദ്രയിടുക
ഓവർലാപ്പിംഗ് സ്ട്രാപ്പ് അറ്റത്ത് സീലിംഗ് ടൂൾ സ്ഥാപിക്കുക
ചൂട് (ഹീറ്റ് സീലിനായി) അല്ലെങ്കിൽ വൈബ്രേഷൻ (ഘർഷണ വെൽഡിനായി) പ്രയോഗിക്കുക
ബോണ്ടിംഗ് സമയം അനുവദിക്കുക
ഘട്ടം 4: മുറിച്ച് പരിശോധിക്കുക
3.2 ഓട്ടോമാറ്റിക് സ്ട്രാപ്പിംഗ്
ഘട്ടം 1: ലോഡ് പ്ലേസ്മെൻ്റ്
ഘട്ടം 2: യാന്ത്രിക ഭക്ഷണം
ഘട്ടം 3: ഓട്ടോമാറ്റിക് ടെൻഷനിംഗ്
ഘട്ടം 4: ഓട്ടോമാറ്റിക് സീലിംഗ്
3.3 പോസ്റ്റ്-സീലിംഗ് പരിശോധന
സീൽ ചെയ്ത ശേഷം, ഓപ്പറേറ്റർമാർ പരിശോധിക്കണം:
സീൽ രൂപം: വിടവുകളില്ലാതെ പൂർണ്ണമായ ബോണ്ടിംഗ്
സ്ട്രാപ്പ് ടെൻഷൻ: വളരെ ഇറുകിയതോ വളരെ അയഞ്ഞതോ അല്ല
സ്ട്രാപ്പ് സ്ഥാനം: ലോഡിൽ ശരിയായ സ്ഥാനം
ലോഡ് സുരക്ഷ: ഷിഫ്റ്റിംഗോ ചലനമോ ഇല്ല
4. സ്ഥിരമായ ഫലങ്ങൾക്കുള്ള ഉപകരണ പരിപാലനം
4.1 റെഗുലർ കാലിബ്രേഷൻ
ഉപകരണ നിർമ്മാതാക്കളുടെ അഭിപ്രായത്തിൽ, പതിവ് കാലിബ്രേഷൻ സ്ഥിരമായ ടെൻഷനും സീലിംഗ് ഗുണനിലവാരവും ഉറപ്പാക്കുന്നു. Jushuo പാക്കേജിംഗിൽ, ഞങ്ങളുടെ സാങ്കേതിക പിന്തുണയിൽ സ്ട്രാപ്പിംഗ് ഉപകരണങ്ങൾക്കുള്ള കാലിബ്രേഷൻ മാർഗ്ഗനിർദ്ദേശം ഉൾപ്പെടുന്നു.
4.2 ഭാഗങ്ങൾ മാറ്റിസ്ഥാപിക്കുക
ജീർണിച്ച ഘടകങ്ങൾ അസ്ഥിരമായ ഫലങ്ങൾ ഉണ്ടാക്കുന്നു. പതിവായി മാറ്റിസ്ഥാപിക്കുക:
സീൽ ചെയ്യുന്ന തലകൾ
ഫീഡ് വീലുകൾ
ടെൻഷൻ സെൻസറുകൾ
ഗൈഡ് ഘടകങ്ങൾ
4.3 ഓപ്പറേറ്റർ പരിശീലനം
ഗുണനിലവാര മാനേജുമെൻ്റ് മാനദണ്ഡങ്ങൾ അനുസരിച്ച്, സ്ഥിരമായ ഫലങ്ങൾക്ക് ഓപ്പറേറ്റർ പരിശീലനം അത്യാവശ്യമാണ്. പരിശീലനം ഉൾപ്പെടണം:
ഉപകരണ പ്രവർത്തനം
ടെൻഷൻ ക്രമീകരണങ്ങൾ
സീൽ ഗുണനിലവാര പരിശോധന
ട്രബിൾഷൂട്ടിംഗ്
സംഗ്രഹം
ലോഡ് സുരക്ഷയ്ക്കും പാക്കേജിംഗ് വിശ്വാസ്യതയ്ക്കും ഒരു പിപി സ്ട്രാപ്പ് ശരിയായി സീൽ ചെയ്യുകയും ടെൻഷൻ ചെയ്യുകയും ചെയ്യേണ്ടത് അത്യാവശ്യമാണ്. ശരിയായ പിരിമുറുക്കം - കാർട്ടണുകൾക്ക് കേടുപാടുകൾ വരുത്താതെ ലോഡ് സുരക്ഷിതമാക്കാൻ മതിയാകും - ഫലപ്രദമായ സ്ട്രാപ്പിംഗിൻ്റെ അടിസ്ഥാനം. യാത്രയിലുടനീളം സ്ട്രാപ്പ് അതിൻ്റെ പിരിമുറുക്കം നിലനിർത്തുന്നുണ്ടോ എന്ന് മുദ്രയുടെ ശക്തി നിർണ്ണയിക്കുന്നു. ഹീറ്റ് സീലിംഗും ഫ്രിക്ഷൻ വെൽഡിംഗും രണ്ട് പ്രാഥമിക സീലിംഗ് രീതികളാണ്, ഓരോന്നിനും പ്രത്യേക ആവശ്യകതകളും സ്ഥിരീകരണ നടപടിക്രമങ്ങളും ഉണ്ട്.
ഓപ്പറേറ്റർമാരെ സംബന്ധിച്ചിടത്തോളം, പ്രധാന തത്ത്വങ്ങൾ ലളിതമാണ്: ലോഡിനും സ്ട്രാപ്പിനും അനുയോജ്യമായ സ്ഥിരതയുള്ള ടെൻഷൻ പ്രയോഗിക്കുക, സീൽ ശക്തി പതിവായി പരിശോധിക്കുക, കാലിബ്രേഷൻ വഴി ഉപകരണങ്ങൾ പരിപാലിക്കുകയും ഭാഗങ്ങൾ മാറ്റിസ്ഥാപിക്കുകയും ചെയ്യുക.
ജുഷുവോ പാക്കേജിംഗ് ഡോക്യുമെൻ്റഡ് ഗുണനിലവാര ഉറപ്പും സാങ്കേതിക പിന്തുണയും സഹിതം സമഗ്രമായ പിപി സ്ട്രാപ്പ് പരിഹാരങ്ങൾ വാഗ്ദാനം ചെയ്യുന്നു. ഞങ്ങളുടെ നിർമ്മാണ ശേഷി-20,000 ടൺ വാർഷിക ശേഷിയുള്ള 5 PP പ്രൊഡക്ഷൻ ലൈനുകൾ - എല്ലാ നിർദ്ദിഷ്ട അളവുകളിലും സ്ഥിരതയുള്ള പ്രകടനം ഉറപ്പാക്കുന്നു. ഓപ്പറേറ്റർ പരിശീലനം, ഉപകരണ കാലിബ്രേഷൻ മാർഗ്ഗനിർദ്ദേശം, ആപ്ലിക്കേഷൻ ഒപ്റ്റിമൈസേഷൻ എന്നിവയിലൂടെ ഞങ്ങൾ ക്ലയൻ്റുകളെ പിന്തുണയ്ക്കുന്നു.
നിങ്ങൾക്ക് പിപി സ്ട്രാപ്പ് ടെൻഷനിംഗ്, സീലിംഗ് ടെക്നിക്കുകൾ എന്നിവയിൽ സഹായം ആവശ്യമുണ്ടെങ്കിൽ അല്ലെങ്കിൽ മികച്ച രീതികളെക്കുറിച്ച് ചോദ്യങ്ങളുണ്ടെങ്കിൽ, ദയവായി ഇതിലേക്ക് ഒരു ഇമെയിൽ അയയ്ക്കുക sales@jushuopackaging.com , കൂടാതെ ഞങ്ങളുടെ പ്രൊഫഷണൽ ടീം ഒറ്റയടിക്ക് പിന്തുണ നൽകും.
റഫറൻസുകൾ
സിഗ്നോഡ് ഇൻഡസ്ട്രിയൽ ഗ്രൂപ്പ്. 'സ്ട്രാപ്പിംഗ് ടെൻഷനും സീലിംഗ് മാർഗ്ഗനിർദ്ദേശങ്ങളും.' Signode.com , 2025.
ഫ്രം പാക്കേജിംഗ്. 'പിപി സ്ട്രാപ്പിംഗ് ആപ്ലിക്കേഷൻ ഗൈഡ്.' fromm-pack.com , 2025.
ASTM ഇൻ്റർനാഷണൽ. 'ASTM D3950 – സ്ട്രാപ്പിംഗ്, ഫ്ലാറ്റ് സ്റ്റീൽ, സീലുകൾ എന്നിവയ്ക്കുള്ള സ്റ്റാൻഡേർഡ് സ്പെസിഫിക്കേഷൻ.' ASTM.org , 2021.
ഇൻ്റർനാഷണൽ ഓർഗനൈസേഷൻ ഫോർ സ്റ്റാൻഡേർഡൈസേഷൻ. 'ISO 9001:2015 – ക്വാളിറ്റി മാനേജ്മെൻ്റ് സിസ്റ്റംസ് – ആവശ്യകതകൾ.' ISO.org , 2015.
യൂറോപ്യൻ കമ്മിറ്റി ഫോർ സ്റ്റാൻഡേർഡൈസേഷൻ. 'EN 13394:2001 - പാക്കേജിംഗ് - സ്ട്രാപ്പിംഗ് - പോളിപ്രൊഫൈലിൻ സ്ട്രാപ്പിംഗിനായുള്ള സ്പെസിഫിക്കേഷനുകൾ.' CEN.eu , 2001.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu


