다음을 사용하여 하중을 고정합니다. PP 스트랩(폴리프로필렌 스트랩) 에는 긴장과 밀봉이라는 두 가지 중요한 단계가 포함됩니다. 스트랩이 제 기능을 수행하려면 두 가지 모두 올바르게 수행되어야 합니다. 장력이 너무 약하면 하중이 이동합니다. 너무 장력을 가하면 스트랩이 부러지거나 상자가 손상됩니다. 약한 씰은 스트레스를 받으면 실패합니다. 어느 단계든 잘못되면 로드 보안이 손상됩니다.
의 Jushuo Packaging 현장 데이터에 따르면 인장 및 밀봉 실패는 고객이 보고한 스트래핑 관련 하중 실패의 상당 부분을 차지합니다. 적절한 인장 및 밀봉 기술을 이해하면 작업자가 안정적이고 일관된 결과를 얻을 수 있습니다.
1. 장력의 기초
1.1 올바른 장력이란 무엇입니까?
최적의 장력은 전체 여정 동안 하중을 안정적으로 유지하는 가장 낮은 수준입니다. 업계 전문가에 따르면 상자를 압축하지 않고 함께 고정할 수 있을 만큼 충분한 장력을 가하여 찌그러짐 없이 안전하고 안정적인 하중을 생성할 수 있다고 합니다.
표준 상자의 경우 모든 스트랩에서 장력이 일정해야 합니다. 장력 수준이 다양하면 하중 분포가 고르지 않게 되어 일부 상자가 다른 상자보다 더 많은 압력을 견디게 되는 경우가 많습니다.
1.2 긴장에 영향을 미치는 요인
여러 요인이 올바른 장력 설정에 영향을 미칩니다.
하중 중량: 하중이 무거울수록 더 높은 장력이 필요합니다.
상자 강도: 깨지기 쉽거나 가벼운 상자에는 더 낮은 장력이 필요합니다.
스트랩 폭: 더 넓은 스트랩은 더 넓은 영역에 장력을 분산시킵니다.
스트랩 두께: 스트랩이 두꺼울수록 더 높은 장력을 견딜 수 있습니다.
취급 조건: 운송 거리가 길어지면 더 높은 장력이 필요할 수 있습니다.
Jushuo Packaging의 엔지니어링 팀은 특정 응용 분야에 대한 최적의 장력을 결정하기 위해 전체 생산 전에 샘플 로드에 대한 장력 설정을 테스트할 것을 권장합니다.
1.3 인장 방법
장비 유형에 따라 다양한 인장 방법이 사용됩니다.
장비 유형
인장 방법
일반적인 적용
수동 텐셔너
수동식 장력 조절
소량, 현장 사용
반자동
전동 텐셔닝
중간 볼륨
완전 자동
통합 장력
대량 생산
1.4 일반적인 장력 조절 실수
실수로 인한
결과
과도한 장력
상자 손상, 스트랩 파손
언더텐션
하중 이동, 제품 손상
일관되지 않은 긴장감
고르지 않은 부하 분산
장력 검증 없음
알 수 없는 긴장 수준
2. 씰링 기초
2.1 열 밀봉
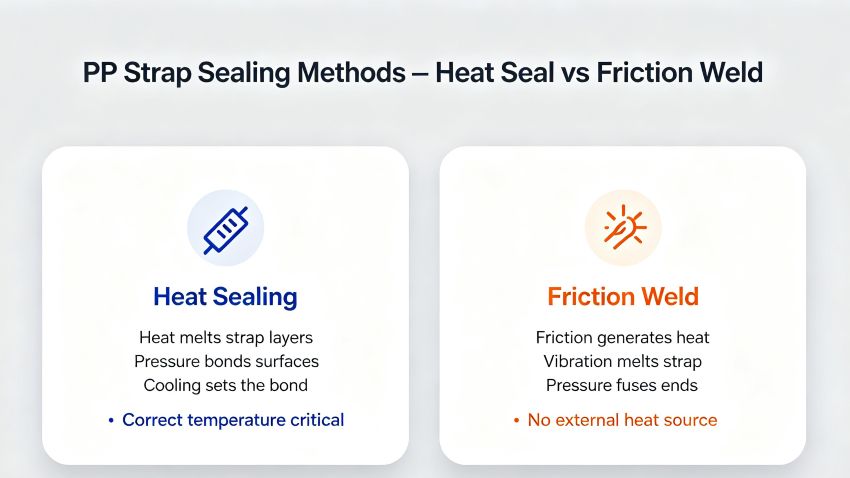
열 밀봉은 PP 스트랩의 가장 일반적인 밀봉 방법입니다. 장비 제조업체에 따르면 열 밀봉은 열과 압력으로 스트랩 표면층을 녹여 강력한 결합을 생성합니다.
열 밀봉 작동 방식:
발열체가 겹쳐진 스트랩 레이어를 가열합니다.
용융된 표면을 압력으로 접착시킵니다.
냉각 기간을 통해 본드가 굳을 수 있습니다.
주요 고려사항:
올바른 온도 설정(너무 뜨거움 = 타버림, 너무 차가움 = 밀봉 약함)
적절한 압력(층간 접촉 보장)
충분한 냉각 시간(접착력이 발달할 수 있음)
2.2 마찰용접
마찰 용접은 또 다른 밀봉 방법입니다. 기계 사양에 따라 마찰로 인해 발생하는 열을 사용하여 스트랩을 접착하는 방식입니다.
마찰 용접 작동 방식:
스트랩 끝부분은 압력을 받아 함께 고정됩니다.
진동 요소는 마찰과 열을 발생시킵니다.
녹으면 스트랩이 함께 끝납니다.
장점:
외부 열원이 필요하지 않습니다.
빠른 사이클 시간
강력하고 일관된 씰
2.3 씰 강도 검증
포장 품질 기준에 따라 밀봉 강도를 정기적으로 확인해야 합니다. 주요 방법:
육안 검사(완전한 결합 확인)
인장 테스트(장력 하에서 씰이 유지되는지 확인)
일괄 샘플링(생산 중 무작위 씰 테스트)
Jushuo Packaging의 품질 보증에서는 풀 테스터를 사용한 정기적인 밀봉 강도 검증을 권장합니다.
3. 단계별 씰링 및 인장 과정
3.1 수동 결속
1단계: 스트랩 공급
화물 주위에 스트랩을 넣습니다.
끝부분을 텐셔너에 삽입
2단계: 스트랩 조이기
인장 도구를 사용하여 장력을 가합니다.
원하는 장력에 도달하면 중지
3단계: 스트랩 밀봉
겹치는 스트랩 끝 부분 위에 밀봉 도구를 배치합니다.
열(열 밀봉의 경우) 또는 진동(마찰 용접의 경우)을 가합니다.
결속시간을 허용하라
4단계: 절단 및 검사
여분의 스트랩을 잘라냅니다.
씰 강도를 시각적으로 확인
3.2 자동 결속
1단계: 로드 배치
스트래핑 기계에 화물을 배치합니다.
올바른 정렬 확인
2단계: 자동 공급
기계는 부하 주위에 스트랩을 공급합니다.
스트랩 끝이 씰링 헤드에서 만납니다.
3단계: 자동 장력 조절
기계는 미리 설정된 장력을 적용합니다
장력 센서가 올바른 레벨을 확인합니다.
4단계: 자동 밀봉
열이나 마찰을 이용한 기계 밀봉
씰 품질이 자동으로 확인됨
3.3 밀봉 후 검사
밀봉 후 작업자는 다음을 검사해야 합니다.
씰 외관: 틈 없이 완벽하게 접착됨
스트랩 장력: 너무 빡빡하지도 너무 느슨하지도 않음
스트랩 위치: 적재 시 올바른 위치에 위치
화물 안전: 이동이나 움직임 없음
4. 일관된 결과를 위한 장비 유지 관리
4.1 정기 교정
장비 제조업체에 따르면 정기적인 교정을 통해 일관된 장력과 밀봉 품질이 보장됩니다. Jushuo Packaging의 기술 지원에는 스트래핑 장비에 대한 교정 지침이 포함됩니다.
4.2 마모 부품 교체
마모된 구성요소는 일관성 없는 결과를 초래합니다. 정기적으로 교체:
씰링 헤드
피드 휠
장력 센서
가이드 구성요소
4.3 운영자 교육
품질 관리 표준에 따르면 일관된 결과를 얻으려면 작업자 교육이 필수적입니다. 교육 내용은 다음과 같습니다.
장비운영
장력 설정
씰 품질 검증
문제 해결
요약
PP 스트랩을 적절하게 밀봉하고 장력을 가하는 것은 화물 보안과 포장 신뢰성을 위해 필수적입니다. 상자를 손상시키지 않고 화물을 고정하기에 충분한 올바른 장력은 효과적인 끈 묶기의 기초입니다. 밀봉 강도에 따라 여행 내내 스트랩의 장력이 유지되는지 여부가 결정됩니다. 열 밀봉과 마찰 용접은 두 가지 주요 밀봉 방법이며 각각 특정 요구 사항과 검증 절차가 있습니다.
작업자의 경우 주요 원칙은 간단합니다. 부하와 스트랩에 적합한 일관된 장력을 적용하고, 정기적으로 밀봉 강도를 확인하고, 교정 및 마모 부품 교체를 통해 장비를 유지관리하는 것입니다.
Jushuo Packaging은 문서화된 품질 보증 및 기술 지원을 갖춘 포괄적인 PP 스트랩 솔루션을 제공합니다. 당사의 제조 능력(연간 20,000톤 규모의 5개 PP 생산 라인)은 지정된 모든 차원에서 일관된 성능을 보장합니다. 우리는 운영자 교육, 장비 교정 지침 및 애플리케이션 최적화를 통해 고객을 지원합니다.
PP 스트랩 장력 조절 및 밀봉 기술에 대한 도움이 필요하거나 모범 사례에 대한 질문이 있는 경우 다음 주소로 이메일을 보내주십시오. sales@jushuopackaging.com 및 당사 전문 팀이 일대일 지원을 제공합니다.
참고자료
시그노드산업그룹. '끈 장력 및 밀봉 지침.' Signode.com , 2025.
프롬 패키징. 'PP 결속 적용 가이드.' fromm-pack.com , 2025.
ASTM 인터내셔널. 'ASTM D3950 – 스트래핑, 평강 및 씰에 대한 표준 사양.' ASTM.org , 2021.
국제표준화기구. 'ISO 9001:2015 – 품질 관리 시스템 – 요구사항.' ISO.org , 2015.
개요: 일반적으로 플라스틱 강철 스트래핑으로 알려진 매끄러운 표면을 가진 PET 스트랩은 현재 강철 스트래핑 및 PP 스트래핑을 대체하기 위해 전 세계적으로 사용되는 새로운 유형의 친환경 포장 재료입니다. ● 강한 인장강도, 낮은 신율, 강한 내열성 ● 유연성이 뛰어나고 심미성이 뛰어나며 녹이 슬지 않습니다. ● 폭(mm): 9~25 ● 두께(mm): 0.4~1.25 ● 파단력(kg): 160-1360 ● 색상, 로고, 인쇄된 문자 맞춤 허용 ● 응용 분야: 면, 목재, 전자 제품, 벽돌, 도자기, 건축 자재...
개요: 일반적으로 플라스틱 강철 스트래핑으로 알려진 매끄러운 표면을 가진 PET 스트랩은 현재 강철 스트래핑 및 PP 스트래핑을 대체하기 위해 전 세계적으로 사용되는 새로운 유형의 친환경 포장 재료입니다. ● 강한 인장강도, 낮은 신율, 강한 내열성 ● 유연성이 뛰어나고 심미성이 뛰어나며 녹이 슬지 않습니다. ● 폭(mm): 9~25 ● 두께(mm): 0.4~1.25 ● 파단력(kg): 160-1360 ● 색상, 로고, 인쇄된 문자 맞춤 허용 ● 응용 분야: 면, 목재, 전자 제품, 벽돌, 도자기, 건축 자재...
개요: 자동 PP 스트랩은 까다로운 고속 포장 라인에 정밀하게 설계된 성능을 제공하며 다음과 같은 특징을 갖습니다. ● 주요 폭: 5mm, 8mm, 9mm, 12mm; ● 수입 전자동 기계와의 완벽한 호환성; ● 탁월한 인장 강도; ● 강력하고 안정적인 열 밀봉 조인트; ● 최적의 효율성을 위한 경량 소재.
개요: 제조업체 및 공급업체로 신뢰받는 Jushuo Packaging은 다음과 같은 특징을 갖춘 까다로운 응용 분야에 맞게 제작된 고강도 PP 스트랩을 제공합니다. ● 무거운 하중에 대한 우수한 인장력; ● 조인트 무결성을 위한 확실한 접착; ● 일관되고 신뢰할 수 있는 품질; ● 스트레스 상황에서도 강력한 성능을 발휘합니다.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu