Ασφάλιση φορτίου με Ο ιμάντας PP (ιμάντας πολυπροπυλενίου) περιλαμβάνει δύο κρίσιμα βήματα: τάνυση και σφράγιση. Και τα δύο πρέπει να εκτελούνται σωστά για να εκτελέσει τη λειτουργία του ο ιμάντας. Πολύ μικρή τάση και το φορτίο μετατοπίζεται. Υπερβολική τάση και ο ιμάντας σπάει ή τα χαρτοκιβώτια έχουν καταστραφεί. Μια αδύναμη σφράγιση αποτυγχάνει υπό πίεση. Λάθος κάθε βήμα και η ασφάλεια φόρτωσης διακυβεύεται.
Στο Jushuo Packaging , τα δεδομένα πεδίου μας δείχνουν ότι οι αστοχίες τάνυσης και στεγανοποίησης ευθύνονται για ένα σημαντικό ποσοστό των αστοχιών φορτίου που σχετίζονται με τις ταινίες που αναφέρθηκαν από τους πελάτες. Η κατανόηση των σωστών τεχνικών τάνυσης και σφράγισης βοηθά τους χειριστές να επιτύχουν αξιόπιστα, σταθερά αποτελέσματα.
1. Βασικές αρχές τάνυσης
1.1 Ποια είναι η σωστή ένταση;
Η βέλτιστη τάση είναι το χαμηλότερο επίπεδο που διατηρεί το φορτίο σταθερό καθ' όλη τη διάρκεια της διαδρομής. Σύμφωνα με ειδικούς του κλάδου, εφαρμόστε αρκετή τάση για να κρατάτε τα χαρτοκιβώτια μαζί χωρίς να τα συμπιέζετε, δημιουργώντας ασφαλή και σταθερά φορτία χωρίς σύνθλιψη.
Για τα τυπικά χαρτοκιβώτια, η τάση πρέπει να είναι σταθερή σε όλους τους ιμάντες. Τα μεταβλητά επίπεδα τάσης συχνά οδηγούν σε ανομοιόμορφη κατανομή φορτίου, με αποτέλεσμα ορισμένα χαρτοκιβώτια να υφίστανται μεγαλύτερη πίεση από άλλα.
1.2 Παράγοντες που επηρεάζουν την ένταση
Διάφοροι παράγοντες επηρεάζουν τη σωστή ρύθμιση τάσης:
Βάρος φορτίου: Τα βαρύτερα φορτία απαιτούν μεγαλύτερη τάση
Αντοχή σε χαρτοκιβώτιο: Τα εύθραυστα ή ελαφριά χαρτοκιβώτια απαιτούν χαμηλότερη τάση
Πλάτος ιμάντα: Οι φαρδύτεροι ιμάντες κατανέμουν την ένταση σε μεγαλύτερες περιοχές
Πάχος ιμάντα: Οι παχύτεροι ιμάντες μπορούν να χειριστούν μεγαλύτερη τάση
Συνθήκες χειρισμού: Οι μεγαλύτερες αποστάσεις διέλευσης ενδέχεται να απαιτούν μεγαλύτερη τάση
Η ομάδα μηχανικών της Jushuo Packaging συνιστά τη δοκιμή των ρυθμίσεων τάσης σε φορτία δειγμάτων πριν από την πλήρη παραγωγή για να προσδιοριστεί η βέλτιστη τάση για τη συγκεκριμένη εφαρμογή σας.
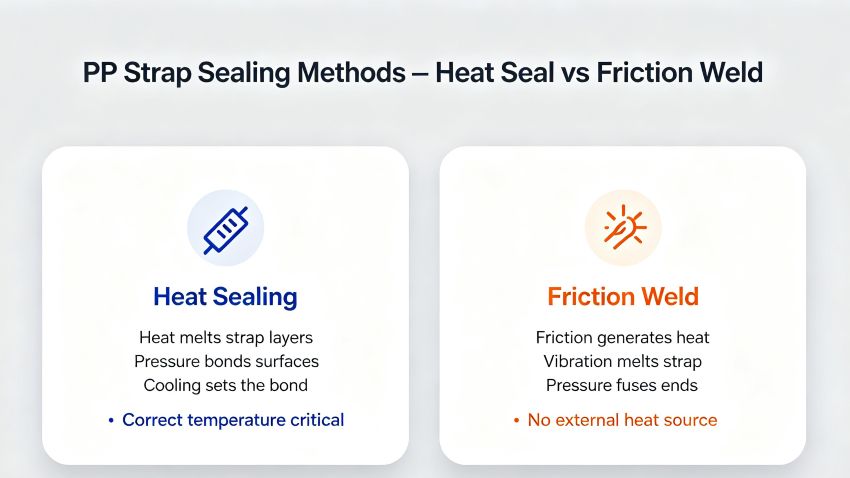
Η θερμική σφράγιση είναι η πιο κοινή μέθοδος σφράγισης για τον ιμάντα PP. Σύμφωνα με τους κατασκευαστές εξοπλισμού, η θερμοσφράγιση δημιουργεί έναν ισχυρό δεσμό λιώνοντας τα επιφανειακά στρώματα του ιμάντα υπό θερμότητα και πίεση.
Πώς λειτουργεί η θερμοσφράγιση:
Το θερμαντικό στοιχείο θερμαίνει τα επικαλυπτόμενα στρώματα ιμάντα
Η πίεση συνδέει τις λιωμένες επιφάνειες μεταξύ τους
Η περίοδος ψύξης επιτρέπει τη σταθεροποίηση του δεσμού
Σωστή πίεση (εξασφαλίζει την επαφή μεταξύ των στρωμάτων)
Επαρκής χρόνος ψύξης (επιτρέπει την ανάπτυξη δεσμού)
2.2 Συγκόλληση τριβής
Η συγκόλληση με τριβή είναι μια άλλη μέθοδος στεγανοποίησης. Σύμφωνα με τις προδιαγραφές του μηχανήματος, αυτή η μέθοδος χρησιμοποιεί θερμότητα που παράγεται από την τριβή για τη συγκόλληση του ιμάντα.
Πώς λειτουργεί η συγκόλληση με τριβή:
Τα άκρα του ιμάντα συγκρατούνται μαζί υπό πίεση
Το δονούμενο στοιχείο δημιουργεί τριβή και θερμότητα
Ασφάλειες τήξης των άκρων του ιμάντα μεταξύ τους
Φόντα:
Δεν απαιτείται εξωτερική πηγή θερμότητας
Γρήγοροι χρόνοι κύκλου
Ισχυρές, σταθερές σφραγίδες
2.3 Επαλήθευση αντοχής σφραγίδας
Σύμφωνα με τα πρότυπα ποιότητας συσκευασίας, η αντοχή της σφράγισης πρέπει να ελέγχεται τακτικά. Βασικές μέθοδοι:
Οπτική επιθεώρηση (έλεγχος για πλήρη συγκόλληση)
Δοκιμή έλξης (επαληθεύστε ότι το σφράγισμα διατηρείται υπό τάση)
Δειγματοληψία παρτίδων (δοκιμή τυχαίων σφραγίδων από την παραγωγή)
Η διασφάλιση ποιότητας της Jushuo Packaging συνιστά την τακτική επαλήθευση της αντοχής της στεγανοποίησης με χρήση δοκιμαστή έλξης.
3. Βήμα προς βήμα Διαδικασία σφράγισης και τάνυσης
3.1 Χειροκίνητη ταινία
Βήμα 1: Τροφοδοτήστε τον ιμάντα
Τροφοδοτήστε τον ιμάντα γύρω από το φορτίο
Τοποθετήστε το άκρο στον εντατήρα
Βήμα 2: Τεντώστε τον ιμάντα
Εφαρμόστε τάνυση χρησιμοποιώντας το εργαλείο τάνυσης
Σταματήστε όταν επιτευχθεί η επιθυμητή τάση
Βήμα 3: Σφραγίστε τον ιμάντα
Τοποθετήστε το εργαλείο στεγανοποίησης πάνω από τα επικαλυπτόμενα άκρα του ιμάντα
Εφαρμόστε θερμότητα (για θερμοσφράγιση) ή δόνηση (για συγκόλληση με τριβή)
Αφήστε χρόνο συγκόλλησης
Βήμα 4: Κόψτε και επιθεωρήστε
Κόψτε την περίσσεια του ιμάντα
Επαληθεύστε οπτικά την αντοχή της στεγανοποίησης
3.2 Αυτόματη πρόσδεση
Βήμα 1: Τοποθέτηση φορτίου
Τοποθετήστε το φορτίο στη μηχανή στερέωσης
Εξασφαλίστε τη σωστή ευθυγράμμιση
Βήμα 2: Αυτόματη τροφοδοσία
Το μηχάνημα τροφοδοτεί τον ιμάντα γύρω από το φορτίο
Τα άκρα του ιμάντα συναντώνται στην κεφαλή στεγανοποίησης
Βήμα 3: Αυτόματη τάνυση
Το μηχάνημα εφαρμόζει προκαθορισμένη τάση
Οι αισθητήρες τάσης επαληθεύουν τα σωστά επίπεδα
Βήμα 4: Αυτόματη σφράγιση
Η μηχανή σφραγίζει με θερμότητα ή τριβή
Η ποιότητα της σφραγίδας επαληθεύεται αυτόματα
3.3 Επιθεώρηση μετά τη σφράγιση
Μετά τη σφράγιση, οι χειριστές πρέπει να επιθεωρήσουν:
Εμφάνιση σφραγίδας: Πλήρης συγκόλληση χωρίς κενά
Τέντωμα του ιμάντα: Όχι πολύ σφιχτό ή πολύ χαλαρό
Θέση ιμάντα: Σωστά τοποθετημένο στο φορτίο
Ασφάλεια φορτίου: Καμία αλλαγή ή κίνηση
4. Συντήρηση εξοπλισμού για σταθερά αποτελέσματα
4.1 Τακτική βαθμονόμηση
Σύμφωνα με τους κατασκευαστές εξοπλισμού, η τακτική βαθμονόμηση εξασφαλίζει σταθερή τάση και ποιότητα στεγανοποίησης. Στη Jushuo Packaging, η τεχνική μας υποστήριξη περιλαμβάνει οδηγίες βαθμονόμησης για εξοπλισμό στερέωσης.
4.2 Αντικατάσταση ανταλλακτικών φθοράς
Τα φθαρμένα εξαρτήματα προκαλούν ασυνεπή αποτελέσματα. Αντικαταστήστε τακτικά:
Στεγανωτικές κεφαλές
Τροχοί τροφοδοσίας
Αισθητήρες τάσης
Στοιχεία οδηγών
4.3 Εκπαίδευση χειριστή
Σύμφωνα με τα πρότυπα διαχείρισης ποιότητας, η εκπαίδευση χειριστή είναι απαραίτητη για συνεπή αποτελέσματα. Η εκπαίδευση θα πρέπει να καλύπτει:
Λειτουργία εξοπλισμού
Ρυθμίσεις τάσης
Επαλήθευση ποιότητας σφραγίδας
Αντιμετώπιση προβλημάτων
Περίληψη
Η σωστή σφράγιση και τάνυση ενός ιμάντα PP είναι απαραίτητη για την ασφάλεια του φορτίου και την αξιοπιστία της συσκευασίας. Η σωστή τάση—αρκετή για να ασφαλίσει το φορτίο χωρίς να καταστρέψει τα χαρτοκιβώτια—είναι το θεμέλιο της αποτελεσματικής στερέωσης. Η ισχύς στεγανοποίησης καθορίζει εάν ο ιμάντας διατηρεί την τάση του καθ' όλη τη διάρκεια της διαδρομής. Η θερμοσφράγιση και η συγκόλληση με τριβή είναι οι δύο κύριες μέθοδοι σφράγισης, η καθεμία με συγκεκριμένες απαιτήσεις και διαδικασίες επαλήθευσης.
Για τους χειριστές, οι βασικές αρχές είναι απλές: εφαρμόστε σταθερή τάση κατάλληλη για το φορτίο και τον ιμάντα, επαληθεύστε τακτικά την αντοχή της στεγανοποίησης και συντηρήστε τον εξοπλισμό μέσω βαθμονόμησης και αντικατάστασης εξαρτημάτων φθοράς.
Η Jushuo Packaging προσφέρει ολοκληρωμένες λύσεις ιμάντων PP με τεκμηριωμένη διασφάλιση ποιότητας και τεχνική υποστήριξη. Οι κατασκευαστικές μας δυνατότητες—5 γραμμές παραγωγής PP με 20.000 τόνους ετήσια δυναμικότητα— διασφαλίζουν σταθερή απόδοση σε όλες τις καθορισμένες διαστάσεις. Υποστηρίζουμε τους πελάτες μέσω εκπαίδευσης χειριστή, καθοδήγησης βαθμονόμησης εξοπλισμού και βελτιστοποίησης εφαρμογών.
Εάν χρειάζεστε βοήθεια με τεχνικές τάνυσης και σφράγισης ιμάντα PP ή έχετε ερωτήσεις σχετικά με τις βέλτιστες πρακτικές, στείλτε ένα email στο sales@jushuopackaging.com , και η επαγγελματική μας ομάδα θα παρέχει ατομική υποστήριξη.
Αναφορές
Βιομηχανικός Όμιλος Signode. 'Οδηγίες τάνυσης και σφράγισης με ιμάντες.' Signode.com , 2025.
Σύντομη: Ο ιμάντας PET με λεία επιφάνεια, κοινώς γνωστός ως ιμάντες από πλαστικό χάλυβα, είναι επί του παρόντος ένας νέος τύπος οικολογικού υλικού συσκευασίας που χρησιμοποιείται παγκοσμίως για την αντικατάσταση των ιμάντων χάλυβα και των ιμάντων PP. ● Ισχυρή αντοχή σε εφελκυσμό, Χαμηλή επιμήκυνση, Ισχυρή αντοχή στη θερμότητα ● Καλή ευελιξία, αισθητικά ευχάριστο και χωρίς σκουριά ● Πλάτος (mm): 9-25 ● Πάχος (mm): 0,4-1,25 ● Δύναμη θραύσης (kg): 160-1360 ● Χρώμα, λογότυπο, τυπωμένοι χαρακτήρες προσαρμοσμένες αποδοχή ● Εφαρμογή: Βαμβάκι, ξύλο, ηλεκτρονικά, τούβλα, κεραμικά, οικοδομικά υλικά...
Σύντομη: Ο ιμάντας PET με λεία επιφάνεια, κοινώς γνωστός ως ιμάντες από πλαστικό χάλυβα, είναι επί του παρόντος ένας νέος τύπος οικολογικού υλικού συσκευασίας που χρησιμοποιείται παγκοσμίως για την αντικατάσταση των ιμάντων χάλυβα και των ιμάντων PP. ● Ισχυρή αντοχή σε εφελκυσμό, Χαμηλή επιμήκυνση, Ισχυρή αντοχή στη θερμότητα ● Καλή ευελιξία, αισθητικά ευχάριστο και χωρίς σκουριά ● Πλάτος (mm): 9-25 ● Πάχος (mm): 0,4-1,25 ● Δύναμη θραύσης (kg): 160-1360 ● Χρώμα, λογότυπο, τυπωμένοι χαρακτήρες προσαρμοσμένες αποδοχή ● Εφαρμογή: Βαμβάκι, ξύλο, ηλεκτρονικά, τούβλα, κεραμικά, οικοδομικά υλικά...
Σύντομη: Αξιόπιστη ως Κατασκευαστής & Προμηθευτής, η Jushuo Packaging προσφέρει λουράκι PP υψηλής αντοχής κατασκευασμένο για απαιτητικές εφαρμογές, με χαρακτηριστικά: ● Ανώτερη δύναμη εφελκυσμού για βαριά φορτία. ● Ασφαλής πρόσφυση για ακεραιότητα της άρθρωσης. ● Συνεπής, αξιόπιστη ποιότητα. ● Ισχυρή απόδοση υπό πίεση.
Η Jushuo Packaging είναι κατασκευαστής OEM ιμάντων PP & PET υψηλής απόδοσης, που προσφέρει ποιότητα μηδενικού ελαττώματος, εξοικονόμηση κόστους
30-50
% έναντι χάλυβα, παράδοση ακριβώς στην ώρα της. Καινοτομία για παγκόσμιες βιομηχανίες με
10+ ετών. τεχνογνωσία

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी
 Bosanski
 Български
 Català
 Cebuano
 Corsu
 ދިވެހި
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 Frysk
 Galego
 ქართული
 guarani
 ગુજરાતી
 Kreyòl ayisyen
 Hausa
 ʻŌlelo Hawaiʻi
 Hmoob
 íslenska
 Igbo
 Ilocano
 Basa Jawa
 ಕನ್ನಡ
 Kinyarwanda
 गोंगेन हें नांव
 Krio we dɛn kɔl Krio
 Kurdî
 Kurdî
 Кыргызча
 Lingala
 Lietuvių
 Oluganda
 Lëtzebuergesch
 Македонски
 मैथिली
 Malagasy
 മലയാളം
 Malti
 मराठी
 ꯃꯦꯇꯥꯏ (ꯃꯅꯤꯄꯨꯔꯤ) ꯴.
 Mizo tawng
 Chichewa
 ଓଡ଼ିଆ
 Afaan Oromoo
 پښتو
 ਪੰਜਾਬੀ
 Runasimi
 Gagana Samoa
 संस्कृत
 Gaelo Albannach
 Sepeti
 Sesotho
 chiShona
 سنڌي
 Soomaali
 Basa Sunda
 Wikang Tagalog
 Тоҷикӣ
 Татарча
 తెలుగు
 ትግንያውያን
 Xitsonga
 Türkmençe
 संस्कृत
 ئۇيغۇرچە
 Cymraeg
 isiXhosa
 ייִדיש
 Yorùbá
 isiZulu